


Un disegno finisce sul banco di un macchinista. Il callout dice "acciaio inossidabile 303" per un piccolo tappo di scarico dell'olio filettato e un lotto di inserti autofilettanti. Nessuno si chiede se la parte sarà abbastanza forte, perché la forza non è mai stata la ragione per cui è stato scelto il grado. Il pezzo è stato scelto perché una macchina a vite deve farne girare migliaia per turno con trucioli che si rompono in modo netto e perché il componente finito deve ancora sopravvivere ad anni di umidità, nebbia salina e umidità dell'officina. Questo compromesso è esattamente ciò che descrivono le proprietà del materiale dell’acciaio inossidabile 303: un grado austenitico progettato per la lavorazione meccanica in primo luogo e per la resistenza alla corrosione in secondo luogo.
La versione breve, prima dei dettagli: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) è un acciaio inossidabile austenitico al cromo-nichel di tipo 18/8 con dallo 0,15 allo 0,35% di zolfo aggiunto deliberatamente per rompere i trucioli. Non può essere indurito mediante trattamento termico, è essenzialmente non magnetico allo stato ricotto, la sua resistenza alla trazione ricotta è compresa tra 500 e 700 MPa e la sua resistenza generale alla corrosione è vicina a 304. L'unico punto in cui rimane chiaramente indietro è la resistenza alla vaiolatura del cloruro, perché le stesse inclusioni di solfuro di manganese che lo rendono così bello da lavorare sono anche la prima cosa a dissolversi in un ambiente aggressivo.
Questo articolo esamina la composizione, i dati meccanici e fisici, la lavorabilità, il comportamento alla corrosione, i limiti di calore e saldatura, la logica di selezione e i controlli di approvvigionamento che stanno dietro questa breve risposta. È scritto per ingegneri, acquirenti e personale addetto alla qualità che devono giustificare la scelta del materiale su un disegno o su un ordine di acquisto, non per un libro di testo.
Punti chiave: l'acciaio inossidabile 303 è un grado austenitico a lavorazione libera che scambia la resistenza alla vaiolatura da cloruro con una delle velocità di lavorazione più elevate di qualsiasi acciaio inossidabile, motivo per cui domina le parti lavorate a vite come inserti filettati, adattatori e tappi di scarico.
Proprietà dei materiali in acciaio inossidabile 303 in breve
Prima di approfondire i singoli valori, è utile vedere l'intero voto in un'unica visualizzazione. La tabella seguente riassume le principali proprietà dei materiali in acciaio inossidabile 303 che compaiono sulla maggior parte dei certificati e delle schede tecniche dei materiali, insieme alle conseguenze pratiche di ciascuno di essi in officina.
| Proprietà | Valore tipico | Cosa significa per un componente filettato |
|---|---|---|
| Famiglia di grado | Austenitico, cromo-nichel | Non induribile mediante trattamento termico; la forza viene dal lavoro a freddo |
| Designazione UNS/EN | S30300/1.4305 | Intercambiabile sulla maggior parte dei disegni con AISI 303 e X8CrNiS18-9 |
| Resistenza alla trazione (ricotto) | Da 500 a 700 MPa | Adeguato per inserti e tappi caricati a taglio e compressione |
| Resistenza allo snervamento 0,2% (ricotto) | da 190 a 260MPa | La bassa resa determina la necessità di un generoso impegno del filo |
| Allungamento | Dal 35 al 50%. | Buona duttilità, quindi i fili rotolano e si deformano anziché rompersi |
| Durezza (ricotto) | Da 160 a 200 HB | Lavorabile con utensili standard in metallo duro ad alta velocità superficiale |
| Lavorabilità relativa | Circa il 78% di B1112 | Circa 1,7 volte più veloce da tagliare rispetto al 304 |
| Comportamento magnetico | Essenzialmente non magnetico quando ricotto | Leggero magnetismo dopo la lavorazione a freddo o la rullatura del filo |
| Resistenza alla vaiolatura del cloruro | Inferiore a 304 e molto inferiore a 316 | Evitare l'esposizione marina, chimica e allo sbrinamento intenso |
Conclusione fondamentale: se una specifica dice solo "inossidabile", 303 e 304 non sono intercambiabili in un ambiente contenente cloruro, anche se sembrano identici sullo scaffale.
Composizione chimica e designazioni dei gradi
La lega 303 è la modifica a lavorazione libera della famiglia austenitica 18/8. La sua chimica di base è essenzialmente 304 con aggiunte controllate di zolfo o selenio e un limite di carbonio e fosforo leggermente ridotto che riflette la realtà della produzione di barre in grandi volumi piuttosto che qualsiasi tentativo di migliorare le prestazioni di corrosione.
| Elemento | Gamma | Ruolo nel grado |
|---|---|---|
| Carbonio (C) | 0,15 massimo | Ricoperto per limitare la formazione di carburo di cromo lungo i bordi dei grani |
| Silicio (Si) | 1,00 massimo | Disossidazione durante la fusione; i livelli residui influiscono leggermente sulla lavorabilità |
| Manganese (Mn) | 2,00 massimo | Si combina con lo zolfo per formare inclusioni di solfuro di manganese che rompono i trucioli |
| Fosforo (P) | 0,20 massimo | Indennità superiore a 304; contribuisce leggermente alla fragilità del truciolo |
| Zolfo (S) | da 0,15 a 0,35 | L'aggiunta determinante; crea tacche interne che accorciano i trucioli |
| Cromo (Cr) | dalle 17:00 alle 19:00 | Forma il film di ossido passivo che fornisce resistenza alla corrosione |
| Nichel (Ni) | 8.0-10.0 | Stabilizza la struttura austenitica e fornisce duttilità e tenacità |
| Molibdeno (Mo) | 0,60 massimo (opzionale) | Non aggiunto intenzionalmente; l'assenza è ciò che separa 303 da 316 |
Il contenuto di zolfo è il numero più importante in quella tabella ed è anche quello specificato erroneamente più frequentemente. Un calore allo 0,15% di zolfo è notevolmente peggiore di un calore allo 0,30%, ma entrambi sono pienamente conformi alla specifica 303. Per un’officina meccanica che produce milioni di piccoli inserti all’anno, tale differenza si traduce direttamente in cambi utensile, tempo ciclo e tasso di scarto.
Varianti di selenio e rame
Due varianti compaiono regolarmente sui disegni e non devono essere trattate come identiche allo standard 303:
- 303Se (UNS S30323) - il selenio sostituisce lo zolfo come aggiunta a lavorazione libera. Il controllo del truciolo è buono e la finitura superficiale è spesso migliore, ma l'indice di lavorabilità è leggermente inferiore a quello del 303 con zolfo. Il motivo principale per selezionarlo è la migliore formabilità a caldo e a freddo e la resistenza alla corrosione leggermente migliore perché le inclusioni di selenio sono iniziatori di cavità meno aggressivi rispetto ai solfuri.
- 303 Cu - una variante con supporto in rame utilizzata laddove è necessaria una migliore flessione a freddo o prestazioni di corrosione leggermente migliori. È comune nei materiali di fissaggio e nei fili per parti formate a freddo.
- 303Sulf e generici 303 - denominazioni commerciali che dovrebbero essere sempre legate ad una gamma chimica scritta e ad un certificato, perché "303" da solo non definisce il contenuto di zolfo, la durezza o lo stato di consegna.
I gradi equivalenti che vale la pena conoscere quando si esamina la documentazione di importazione includono AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 e GB/T Y1Cr18Ni9. In pratica, un fornitore in Asia, Europa o Nord America citerà tutti la stessa famiglia, ma il formato del certificato e l'ambito del test differiscono, quindi l'ordine di acquisto deve indicare quale standard governa.
Punto chiave: uno zolfo compreso tra lo 0,15 e lo 0,35% è ciò che rende buona la macchina 303, ma il punto esatto all'interno di quella finestra è una variabile di acquisto che dovrebbe essere fissata per lavori ad alto volume.
Proprietà meccaniche dell'acciaio inossidabile 303
I dati meccanici per il 303 dipendono sempre dalle condizioni ed è qui che si verificano la maggior parte degli errori di specifica. Una scheda tecnica citata per una barra ricotta appare debole accanto a una citata per una barra trafilata a freddo della stessa qualità, ed entrambe sono corrette. Il motivo è che il 303 è austenitico e non può essere rafforzato mediante tempra o rinvenimento. L'unica leva disponibile è la lavorazione a freddo, applicata come trafilatura della barra prima della lavorazione oppure come rullatura e formatura del filetto dopo la stessa.
| Proprietà | Barra ricotta | Barra trafilata o laminata a freddo |
|---|---|---|
| Resistenza alla trazione | Da 500 a 700 MPa | Da 690 a 860 MPa |
| Carico di snervamento dello 0,2%. | da 190 a 260MPa | Da 450 a 700 MPa |
| Allungamento in 50 mm | Dal 35 al 50%. | Dal 10 al 25%. |
| Riduzione dell'area | Circa il 50 per cento | Circa il 35%. |
| Durezza | Da 160 a 200 HB | Da 230 a 320 HB |
| Modulo di elasticità | Da 193 a 200 GPa | Da 193 a 200 GPa |
| Rapporto di Poisson | 0.30 | 0.30 |
Da questa tabella discendono due conseguenze. Innanzitutto, il rapporto snervamento/trazione del 303 ricotto è basso, circa da 0,35 a 0,45, il che significa che il materiale si deforma notevolmente prima di fratturarsi. Per un inserto filettato o un dado di conversione, questa duttilità è utile: i fianchi della filettatura possono conformarsi a una filettatura accoppiata leggermente imperfetta anziché rompersi. In secondo luogo, la stessa duttilità significa che un filo può essere estratto da un materiale di base morbido molto prima che l'inserto stesso si rompa, quindi la resistenza del materiale di base e la lunghezza del filo impegnato solitamente governano la giunzione.
Forza contro impegno, non solo forza
Un errore comune negli alloggiamenti in alluminio è quello di specificare un inserto più resistente anziché un maggiore impegno. Se un inserto in acciaio inossidabile 303 viene installato in una boccola in alluminio pressofuso con solo quattro filettature impegnate, l'alluminio si taglia per primo, indipendentemente dalla qualità dell'inserto. Le regole pratiche di ingaggio che reggono nella produzione sono:
- Per i genitori in acciaio e ghisa, puntare ad almeno 1,0-1,5 volte il diametro nominale della filettatura impegnata.
- Per i genitori in alluminio e magnesio, puntare a 2,0 volte il diametro nominale o utilizzare un inserto con chiusura a chiave o a tre fori progettato per distribuire il carico.
- Per la plastica e i compositi, il carico è sostenuto da un inserto incollato o stampato anziché dall'impegno della filettatura, e il ruolo del 303 è limitato alla forma della filettatura interna.
- In presenza di vibrazioni, specificare un inserto in filo con bloccaggio a vite o una toppa di bloccaggio anziché fare affidamento solo sulla coppia.
Le prestazioni a fatica seguono la stessa logica. Il limite di resistenza del 303 ricotto nella flessione rotante è ben inferiore a quello della barra lavorata a freddo, e in un giunto filettato la durata a fatica è dominata dall'intaglio in corrispondenza del primo filetto innestato. La rullatura della filettatura dopo la lavorazione meccanica lascia uno stress residuo di compressione alla radice e migliora sostanzialmente la durata a fatica rispetto al taglio, motivo per cui la rullatura della filettatura rimane l'impostazione predefinita per gli elementi di fissaggio inossidabili di grandi volumi.
Punto chiave: il 303 non può essere trattato termicamente, quindi qualsiasi requisito di resistenza superiore a circa 700 MPa deve essere soddisfatto specificando uno stato di lavorazione a freddo e accettando una duttilità inferiore.
Proprietà fisiche e termiche dell'acciaio inossidabile 303
I dati fisici contano più di quanto la maggior parte dei progettisti si aspetti, in particolare negli assiemi che subiscono cicli di temperatura. Un inserto in acciaio inossidabile in un alloggiamento in alluminio si espande a una velocità diversa rispetto al metallo principale e la conseguente variazione del precarico è spesso ciò che allenta un giunto, non solo la vibrazione.
| Proprietà | Valore tipico | Implicazioni progettuali |
|---|---|---|
| Densità | 7,9 g/cm3 | La massa del componente è vicina a quella dell'acciaio al carbonio per la stessa geometria |
| Intervallo di fusione | da 1400 a 1420 °C | Molto al di sopra di qualsiasi temperatura di servizio automobilistica o aerospaziale |
| Calore specifico | Circa 500 J/kg·K | Lento a riscaldarsi e lento a raffreddarsi rispetto all'alluminio |
| Conduttività termica a 100 °C | Circa 16,2 W/m·K | Scarsa rimozione del calore, quindi continuare a far circolare il fluido da taglio durante la lavorazione |
| Resistività elettrica | Circa 0,72 microohmmetro | Non è un materiale di scelta per percorsi conduttivi |
| Dilatazione termica, da 20 a 100 °C | Circa 17,3 x 10⁻⁶ per K | Inferiore all'alluminio a circa 23, che cambia il precarico quando è caldo |
| Permeabilità magnetica relativa | Circa 1,02 allo stato ricotto, fino a circa 3 se lavorato a freddo | Verificare i requisiti di magnetismo rispetto alla temperatura effettiva |
| Modulo di elasticità | Da 193 a 200 GPa | Più rigido dell'alluminio, quindi la condivisione del carico favorisce l'inserto |
Una nota specifica merita il comportamento magnetico. Molti clienti rifiutano una parte inossidabile perché vi si attacca un magnete. Nel 303, una debole attrazione è normale ed è prevista dopo trafilatura a freddo, rullatura o lavorazione meccanica gravosa, poiché tali operazioni trasformano parzialmente l'austenite in martensite. Una parte in 303 completamente ricotta e sottoposta a distensione mostrerà una permeabilità vicina a 1,02, mentre una parte fortemente formata a freddo può mostrare molte volte quella cifra. Se una specifica richiede un comportamento non magnetico, il requisito deve essere scritto rispetto alla condizione finita, non alla materia prima.
La figura dell'espansione termica spiega anche un problema pratico sul campo. Quando un tappo inossidabile viene installato in un alloggiamento di alluminio e il gruppo si riscalda, l'alluminio cresce più rapidamente. Se il tappo è stato serrato ad un valore che presuppone un alloggiamento in acciaio, il precarico può diminuire e il giunto può infiltrarsi. Nelle applicazioni ad alta temperatura, una coppia iniziale leggermente più elevata, una rondella di tenuta con compressione controllata o un sigillante per filettature classificato per l'intervallo di temperature di solito risolvono il problema in modo più affidabile rispetto al cambio di qualità.
Conclusione fondamentale: un leggero magnetismo in una parte 303 finita è normale e non indica il grado sbagliato; verificare invece i requisiti di permeabilità rispetto alle condizioni di lavoro a freddo.
Lavorabilità: la proprietà che vende 303
La lavorabilità viene normalmente indicata come indice, dove l'acciaio al carbonio automatico B1112 è fissato al 100%. L'indice non è una costante di laboratorio; si tratta di una convenzione industriale che riflette la velocità di taglio ottenibile per una durata utensile ragionevole. Risponde comunque alla domanda che ogni pianificatore della produzione si pone, ovvero quante parti all'ora produrrà una determinata qualità prima che l'usura degli utensili imponga un cambiamento. Tre fattori determinano l'indice di un grado inossidabile: la chimica delle inclusioni, il tasso di incrudimento della matrice austenitica e la conduttività termica, che determina la quantità di calore che l'utensile deve assorbire. Le inclusioni di solfuro di manganese nel 303 agiscono come fattori di stress interno, quindi il truciolo si frattura in segmenti corti invece di formare un lungo nido aggrovigliato attorno all'utensile. Questo singolo comportamento consente velocità superficiali più elevate, avanzamenti più pesanti e un minore intervento dell'operatore. La tabella seguente colloca 303 accanto ad altri voti comuni utilizzando lo stesso indice.
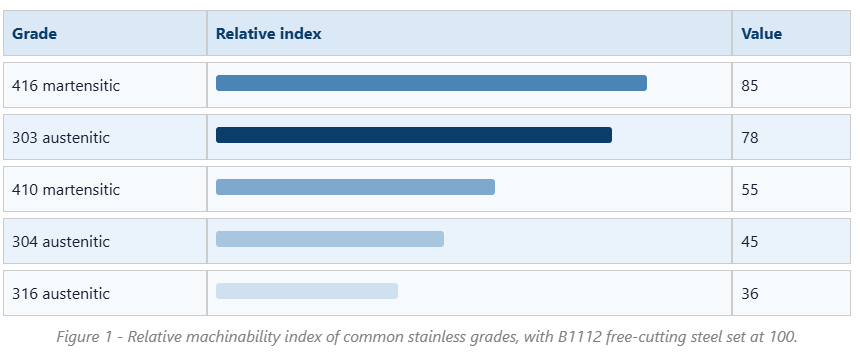
Il divario tra 303 e 304 è il singolo fatto commercialmente più significativo in questo articolo. Con un indice di 78 contro 45, 303 rimuove il materiale più velocemente, genera trucioli più corti e produce molti meno cambi utensile per turno. Su una macchina a vite multimandrino che esegue pezzi di piccole dimensioni, questa differenza spesso decide se un lavoro è redditizio. Spiega anche perché quasi tutti i piccoli componenti filettati in acciaio inossidabile sul mercato, dagli inserti grezzi ai tappi di scarico, sono quotati in 303 per impostazione predefinita, a meno che il cliente non chieda qualcos'altro.
Il vantaggio non è illimitato e comporta vere e proprie sanzioni. Le inclusioni di solfuro riducono la resistenza alla corrosione, come discusso più avanti, e rendono anche il materiale meno adatto alla saldatura perché lo zolfo favorisce la fessurazione a caldo. La finitura superficiale può essere eccellente, ma se alla lavorazione segue un trattamento acido passivante, le inclusioni possono lasciare cavità microscopiche che, se viste ingrandite, sembrano difetti. L'usura dell'utensile è migliore rispetto al 304 ma è ancora lontana da quella dell'acciaio al carbonio, quindi le qualità di metallo duro con un substrato tenace e un rivestimento PVD sono la scelta abituale. La pressione del refrigerante è importante perché il 303 conduce male il calore; Il refrigerante ad alta pressione attraverso l'utensile mantiene il tagliente al di sotto della temperatura in cui inizia a formarsi il tagliente di riporto.
I parametri iniziali tipici per la tornitura di 303 ricotto con metallo duro rivestito sono una velocità superficiale compresa tra 150 e 200 metri al minuto e un avanzamento compreso tra 0,10 e 0,25 millimetri per giro, con i valori esatti regolati in base alla profondità di taglio e alla rigidità. Gli utensili in acciaio rapido vengono ancora utilizzati per la maschiatura di piccolo diametro e per gli utensili di formatura, ma a velocità molto inferiori, solitamente da 25 a 40 metri al minuto. La maschiatura è l'operazione in cui il 303 si è guadagnato la reputazione, perché i trucioli corti puliscono le scanalature molto più facilmente dei trucioli filanti prodotti dal 304, il che riduce drasticamente la rottura del maschio nei fori ciechi.
Un altro punto pratico è la coerenza. Poiché l'intervallo dello zolfo è ampio, due colate di 303 conforme possono comportarsi diversamente. Un'officina che esegue un lavoro ad alto volume dovrebbe chiedere alla cartiera o al produttore di componenti di mantenere l'aggiunta a lavorazione libera nella metà superiore dell'intervallo se il tempo ciclo e la durata dell'utensile sono critici. Laddove la finitura superficiale o la formabilità sono più importanti, una variante a basso contenuto di zolfo o selenio è la soluzione migliore.
Infine, la lavorabilità non riguarda solo la velocità. Si tratta anche di rottami, sbavature e costi di ispezione. Le qualità a taglio automatico producono bave più piccole, parti dimensionalmente stabili e una misurazione della filettatura più prevedibile, che riduce il numero di parti scartate all'ispezione finale. Su una parte con diverse filettature, un foro trasversale e una faccia di tenuta, i risparmi secondari possono superare i risparmi nel tempo di ciclo.
Vale la pena ricordare che l'indice nel grafico presuppone un insieme specifico di condizioni di riferimento, solitamente la tornitura a punto singolo con utensili in metallo duro e un criterio di durata utensile fisso. La modifica dell'operazione modifica leggermente la classifica. La foratura, ad esempio, è più sensibile all'evacuazione del truciolo rispetto alla tornitura, quindi il vantaggio relativo di 303 rispetto a 304 è ancora maggiore nella foratura e nella maschiatura di fori profondi rispetto a quanto suggerito dal solo indice.
Punto chiave: il 303 esiste grazie al suo indice di lavorabilità di circa 78, e qualsiasi decisione di passare al 304 o al 316 per motivi di corrosione dovrebbe essere valutata rispetto a un aumento del tempo di ciclo del 40% o più.
Resistenza alla corrosione dell'acciaio inossidabile 303
In ambienti rurali e interni puliti, 303 offre prestazioni simili a 304 e manterrà una superficie luminosa per anni. Sono accettabili acqua dolce, detergenti delicati, molti ambienti a contatto con alimenti che non sono ricchi di cloruri e la maggior parte delle condizioni sotto il cofano delle automobili con umidità occasionale. I problemi iniziano quando i cloruri sono presenti in concentrazioni significative.
Il meccanismo è semplice. Le inclusioni di solfuro di manganese interrompono la pellicola passiva di ossido di cromo. In presenza di ioni cloruro, tali inclusioni si dissolvono preferenzialmente, creando micro-fessure dove la chimica locale diventa acida e priva di ossigeno. Una volta che un pozzo inizia, si propaga perché l'interno del pozzo diventa un anodo e la superficie circostante agisce come un grande catodo. Questo è il motivo per cui un componente 303 può sembrare immacolato per due anni in un impianto dell'entroterra e poi mostrare vaiolature entro pochi mesi quando lo stesso componente viene installato vicino a un sito costiero o esposto al sale antighiaccio.
La resistenza alla vaiolatura viene spesso confrontata utilizzando il numero equivalente di resistenza alla vaiolatura, calcolato dal contenuto di cromo, molibdeno e azoto. Per 303 non sono presenti molibdeno o azoto intenzionali, quindi il valore è compreso tra 17 e 19, simile a 304 ma con una densità di siti di iniziazione molto più elevata. Il grado 316 aggiunge molibdeno e raggiunge circa 24-26, motivo per cui rimane il valore predefinito per i servizi marini e chimici.
| Fattore | 303 | 304 | 316 |
|---|---|---|---|
| Resistenza alla vaiolatura equivalente | Dalle 17 alle 19 circa | Dalle 18 alle 19 circa | Dalle 24 alle 26 circa |
| Siti di iniziazione delle fosse | Alto, da inclusioni di solfuro | Basso | Molto basso |
| Lavorabilità relativa | Circa 78 | Circa 45 | Circa 36 |
| Esposizione marina o costiera | Non raccomandato | Limitato | Consigliato |
| Saldabilità | Scarso rischio di cracking a caldo | Bene | Bene |
| Utilizzo tipico della parte filettata | Inserti, adattatori, tappi di scarico | Elementi di fissaggio e inserti generali | Raccordi marini e di processo |
C'è una mitigazione che vale la pena conoscere. La passivazione in acido citrico o nitrico dopo la lavorazione meccanica rimuove il ferro libero e la contaminazione superficiale e migliora leggermente le prestazioni del 303 ripulendo le inclusioni più esterne. Non modifica la chimica complessiva e non salverà una parte utilizzata in un ambiente ricco di cloruro. L'elettrolucidatura fa un ulteriore passo avanti rimuovendo completamente un sottile strato superficiale, che migliora l'aspetto e la resistenza all'innesco, ma ancora una volta il beneficio è limitato alla pelle.
Per i tappi di scarico e altri componenti di tenuta, l'ambiente è solitamente meno aggressivo di quanto sembri. L'olio motore, il fluido della trasmissione e il liquido di raffreddamento non contengono generalmente cloruro e il tappo vede l'interno della coppa anziché una zona di schizzi. Questo è il motivo per cui i tappi per olio in acciaio inossidabile 303/304/316 vengono comunemente offerti come una famiglia, consentendo all'acquirente di abbinare il grado all'esposizione anziché ricorrere all'opzione più costosa.
La regola di selezione sensata è quella di utilizzare 303 dove la parte viene lavorata in grandi volumi e l'ambiente è favorevole, passare a 304 dove è possibile una certa esposizione al cloruro e una corrosione moderata e passare a 316 dove la parte sarà esposta a sale, aria di mare o sostanze chimiche di processo. Andando nella direzione opposta, scegliendo il 316 per un'applicazione a secco in interni, si aggiungono costi senza benefici misurabili.
Punti chiave: il 303 è un'ottima scelta per ambienti interni, oleosi e leggermente umidi, ma non dovrebbe mai essere specificato per ambienti costieri, marini o ricchi di cloruri dove si formano vaiolature in corrispondenza delle inclusioni di solfuro.
Resistenza al calore, trattamento termico e comportamento di saldatura
Le schede tecniche affermano comunemente che il 303 resiste all'ossidazione se esposto in modo intermittente fino a circa 760 °C e in servizio continuo fino a circa 870 °C. Tali cifre descrivono la formazione di incrostazioni di ossido, non l'idoneità strutturale. L'aggiunta di zolfo che rende il grado lavorabile è anche il motivo per cui non è una buona scelta per il servizio a temperature elevate, poiché i solfuri possono favorire l'infragilimento e l'attacco accelerato ai bordi del grano.
Fatti sul trattamento termico che contano
- 303 non può essere indurito mediante trattamento termico. Qualsiasi requisito di durezza deve essere soddisfatto mediante lavorazione a freddo, non mediante tempra o invecchiamento.
- La ricottura viene eseguita nell'intervallo da circa 1010 a 1120 ° C seguita da un rapido raffreddamento e il suo scopo è ammorbidire il materiale lavorato a freddo e ripristinare la duttilità, non aumentare la resistenza.
- La distensione delle parti lavorate viene generalmente eseguita a circa 350-400 °C. Questo intervallo è stato scelto deliberatamente per rimanere al di sotto della finestra di sensibilizzazione in cui si formano i carburi di cromo ai bordi dei grani.
- Dovrebbe essere evitata un'esposizione prolungata tra circa 425 e 815 °C, poiché la precipitazione del carburo di cromo rimuove il cromo dalla matrice circostante e lascia una banda soggetta a corrosione.
La saldatura è il punto debole
303 è generalmente considerato inadatto alla saldatura. Lo zolfo abbassa l'intervallo di temperature di solidificazione e favorisce la fessurazione a caldo nel cordone di saldatura, oltre ad aumentare la porosità. Se un progetto richiede saldatura, l'approccio abituale è quello di sostituire il componente con 304 o 316 o con una combinazione di riempitivo e base a basso contenuto di zolfo. Laddove una parte in 303 debba essere effettivamente unita, la saldatura dovrebbe essere limitata a processi a basso apporto di calore con riempitivo 308L, seguiti da ricottura completa e decapaggio, ma anche in questo caso la resistenza alla corrosione della zona saldata e interessata dal calore sarà inferiore a quella del metallo base.
Formatura a freddo e grippaggio
La lavorazione a freddo del 303 è possibile ma limitata. Il tasso di incrudimento è elevato, simile ad altri gradi austenitici, quindi operazioni di formatura severe come l'imbutitura profonda o la deformazione a freddo pesante vengono normalmente eseguite nel 303Se o nel 304 anziché nel 303 contenente zolfo. La rullatura del filetto, al contrario, è ben adatta al 303 ed è il modo standard per produrre filettature ad alta resistenza su inserti e piccoli elementi di fissaggio.
Il grippaggio è un'altra caratteristica austenitica per la quale vale la pena pianificare. Quando due superfici inossidabili di durezza simile sfregano sotto pressione, possono saldarsi a freddo localmente e strapparsi, motivo per cui a volte i dadi inossidabili si grippano sui bulloni inossidabili. Negli assemblaggi filettati questo viene controllato utilizzando qualità diverse, applicando un composto antigrippaggio a base di molibdeno, controllando la coppia o specificando un design dell'inserto di bloccaggio che non si basa su disassemblaggi ripetuti.
Punti chiave: trattare il 303 come un materiale esclusivamente lavorato; se il giunto deve essere saldato o vede temperature sostenute superiori a circa 400 °C specificare invece 304 o 316.
303 vs 304 vs 316: Scegliere in base alle proprietà, non all'abitudine
La selezione della qualità è un esercizio di bilanciamento tra tre variabili che spingono in direzioni diverse: costo di lavorazione, richiesta di corrosione e requisiti di resistenza o duttilità. Il confronto su due colonne riportato di seguito illustra la logica di selezione per le due famiglie componenti più spesso interessate da una decisione 303.
Inserti filettati e adattatori
| Tappi, raccordi e componenti di tenuta
|
Un malinteso frequente è che passare a 316 sia sempre la scelta più sicura. In pratica, un componente 316 che si deteriora durante l'assemblaggio e viene serrato più volte può rivelarsi meno affidabile di un componente 303 serrato correttamente con una tenuta adeguata. La qualità del materiale è una variabile in un sistema che comprende anche la forma della filettatura, la classe di tolleranza, la finitura superficiale, la lubrificazione e la coppia di assemblaggio.
La dimensione dei costi è reale e vale la pena quantificarla. Poiché le macchine 316 si trovano a circa 36 sull'indice rispetto a 78 per la 303, il tempo di lavorazione per lo stesso pezzo può essere più che doppio e il materiale stesso è più costoso. Per una piccola parte di volume elevato, ciò può significare che il costo unitario triplica. Laddove l’ambiente di servizio richiede veramente 316, si tratta di soldi ben spesi; laddove ciò non avviene, si tratta semplicemente di una perdita di margine.
Conclusione: seleziona la qualità dall'esposizione effettiva e dal volume di lavorazione effettivo e scrivi sia la qualità che lo stato d'animo sul disegno in modo che la scelta sia ripetibile.
Applicazioni: dove le proprietà 303 danno i loro frutti nei componenti filettati
Le proprietà sopra descritte si adattano perfettamente a una classe specifica di componenti: piccoli, filettati, prodotti in grandi volumi e destinati a resistere alla ruggine senza essere esposti ai cloruri. Quattro famiglie di prodotti dominano questo spazio.
Inserti filettati autofilettanti
Un inserto autofilettante taglia la propria filettatura in un foro praticato o carotato in alluminio, magnesio o plastica. Le scanalature di taglio richiedono un'evacuazione pulita dei trucioli durante l'installazione e la filettatura esterna deve essere sufficientemente resistente da consentire un taglio senza scheggiature. Il 303 allo stato ricotto o leggermente lavorato a freddo bilancia bene tali esigenze e quando è richiesta un'opzione più forte o più resistente alla corrosione, la stessa geometria è disponibile in 304 o 316.
La qualità dell'installazione dipende tanto dal foro quanto dall'inserto. Un foro leggermente sovradimensionato farà girare l'inserto, mentre un foro sottodimensionato aumenterà la coppia di installazione e potrebbe tranciare le chiavette. Le fasce di tolleranza per il foro pilota sono normalmente fornite dal produttore dell'inserto e devono essere considerate obbligatorie anziché consultive.
Inserti filettati a tre fori
Gli inserti a tre fori vengono installati con uno strumento dedicato che impegna tre chiavi, quindi bloccati in posizione. Resistono alla rotazione molto meglio di un inserto elicoidale semplice e sono una scelta comune laddove sono previste vibrazioni o smontaggi ripetuti. La scelta del materiale è solitamente 303 per costo e lavorabilità, con 304 o 316 disponibili dove la richiesta di corrosione è maggiore.
Poiché la filettatura caricata è interna e protetta dal materiale principale, l'ambiente di corrosione osservato dall'inserto è in gran parte l'ambiente interno all'assieme, che spesso è innocuo. Questo è uno dei motivi per cui il 303 funziona perfettamente in motori, scatole del cambio e telai di macchine, anche se lo stesso grado fallirebbe rapidamente su un raccordo di coperta marino esposto.
Inserti con chiusura a chiave e dadi di conversione
Gli inserti con chiusura a chiave utilizzano chiavi esterne inserite nel materiale principale per bloccare meccanicamente l'inserto. I dadi di conversione, chiamati anche adattatori per filettatura maschio-femmina, consentono a un componente di passare dalla filettatura metrica a quella in pollici o tra diversi passi di filettatura. Entrambi beneficiano della capacità del 303 di mantenere tolleranze strette sulla forma della filettatura dopo la lavorazione ad alta velocità ed entrambi sono generalmente forniti in acciaio al carbonio, 303, 304 o 316 in modo che l'acquirente possa abbinare la qualità all'applicazione.
Tappi olio e tappi filettati
I tappi di scarico e i tappi di chiusura sono parti classiche delle macchine a vite: geometria semplice, tolleranza della filettatura ridotta, volume annuo elevato. L'ambiente interno è normalmente costituito da olio o liquido refrigerante, mentre l'ambiente esterno potrebbe essere un vano motore, la base di una macchina o un involucro esterno. La scelta del 303 per le apparecchiature interne e del 316 per le apparecchiature marine esposte è la soluzione standard ed economicamente vantaggiosa.
Un'ultima nota applicativa riguarda il contatto metallico dissimile. Quando un inserto inossidabile è installato in un alloggiamento di alluminio, il giunto forma una coppia galvanica e, in presenza di un elettrolita, l'alluminio diventa l'anodo. Questo è raramente un problema nelle apparecchiature interne asciutte, ma in ambienti umidi o carichi di sale accelera la corrosione del metallo base attorno all'inserto. Rivestimenti protettivi, sigillanti o una modifica del materiale madre sono le consuete azioni correttive.
Conclusione fondamentale: la filettatura interna di un inserto di solito è esposta a un ambiente mite, quindi il 303 rimane la scelta standard per gli inserti ad alto volume a meno che l'assemblaggio stesso non sia esposto a cloruri.
Manutenzione e pratica in servizio
La selezione del materiale porta un componente sulla linea di partenza; la pratica di manutenzione determina le sue prestazioni nel corso della sua durata di servizio. I componenti filettati in acciaio inossidabile si guastano per un numero limitato di motivi prevedibili e la maggior parte di essi è prevenibile.
- Coppia eccessiva. Poiché il 303 ricotto ha un carico di snervamento compreso tra 190 e 260 MPa, un valore di coppia copiato da una tabella di dispositivi di fissaggio in acciaio può allungare o strappare le filettature. Utilizzare sempre i dati di coppia pubblicati per l'inserto o la spina specifici e ricalibrare regolarmente i driver.
- Irritante. Il contatto inossidabile su inossidabile sotto pressione può grippare. Il composto antigrippaggio, un grado di accoppiamento diverso o una procedura di installazione lubrificata eliminano la maggior parte del rischio.
- Impegno insufficiente. Una candela a due passi dal completo innesto perderà indipendentemente dal grado. Verificare la profondità di impegno durante l'ispezione del primo articolo, non dopo il guasto sul campo.
- Attacco del cloruro. La vaiolatura su una parte 303 è un segno che la qualità è sbagliata per l'ambiente, non che la parte è difettosa. Sostituirlo con 316 o aggiungere una barriera protettiva.
- Corrosione galvanica del genitore. Cerca un prodotto di corrosione bianco o grigio attorno a un inserto inossidabile in un alloggiamento di alluminio, che indica che l'alluminio si sta consumando.
La pratica di ispezione dovrebbe corrispondere alla modalità di guasto. L'ispezione visiva rileva vaiolature, macchie di corrosione e danni alla filettatura. La misurazione della filettatura rileva la deriva dimensionale dopo l'installazione. Per i giunti critici, un controllo della coppia dopo il primo ciclo termico è più informativo di un controllo della coppia durante l'assemblaggio, perché rivela se il precarico è stato perso. La verifica chimica periodica utilizzando un analizzatore portatile a fluorescenza a raggi X confermerà che il materiale in entrata è veramente 303 e non un grado sostituito, che è un problema comune negli inventari misti.
Anche lo spazio di archiviazione conta più di quanto sembri. I componenti inossidabili conservati in contenitori di legno aperti in un magazzino umido possono raccogliere contaminazioni superficiali e sviluppare macchie di ruggine che sono estetiche piuttosto che strutturali, ma daranno comunque luogo a un reclamo da parte del cliente. Conservare le parti in imballaggi sigillati con un inibitore volatile della corrosione e maneggiarle con guanti puliti evita la maggior parte di queste controversie.
Conclusione fondamentale: la maggior parte dei guasti dei componenti 303 sul campo sono riconducibili alla coppia, all'impegno o all'ambiente, non al materiale stesso, quindi le procedure di manutenzione meritano la stessa attenzione del richiamo della valutazione.
Approvvigionamento di componenti in acciaio inossidabile 303: cosa specificare
Poiché 303 ha un ampio intervallo chimico consentito e diversi stati, l'ordine di acquisto comporta la maggior parte del rischio di qualità. Un produttore o fornitore competente dovrebbe essere in grado di rispondere a ciascuno dei seguenti punti senza esitazione.
| Articolo da specificare | Perché è importante |
|---|---|
| Grado e standard | UNS S30300 o EN 1.4305, dichiarato esplicitamente anziché "inossidabile" |
| Gamma di zolfo | Determina la consistenza della lavorazione e, indirettamente, il comportamento alla vaiolatura |
| Condizioni di consegna | Ricotto o trafilato a freddo; influenza la resistenza e la duttilità con un ampio margine |
| Durezza range | Un punto di verifica facile per l'ispezione in entrata |
| Certificato materiale | EN 10204 3.1 con tracciabilità del numero di colata al lotto finito |
| Classe di tolleranza della filettatura | 6H, 6g o specifico per il cliente; verificata con calibri passa e non passa |
| Trattamento superficiale | Passivazione, placcatura o lubrificazione a film secco, con test definito |
| Piano di campionamento | Definisce quante parti per lotto vengono ispezionate e in base a quali criteri |
| Imballaggio | Previene la contaminazione, i danni dovuti all'umidità e i danni dovuti al trasporto |
Lavorare con un produttore che controlla anche gli strumenti di installazione rimuove una serie di problemi. Quando l'inserto e l'utensile di avvitamento sono progettati insieme, la coppia di installazione, l'innesto della chiavetta e la tolleranza del foro sono coerenti e i reclami sul campo relativi ai fori scoperti diminuiscono drasticamente. Ciò è particolarmente importante per gli inserti autofilettanti e a tre fori, dove la caratteristica di guida è fondamentale quanto la filettatura stessa.
Gli acquirenti di grandi quantità dovrebbero anche chiedere informazioni sulla ripetibilità da lotto a lotto, non solo sull'approvazione del primo articolo. Un calore costante di 303 proveniente da una fonte stabile di macinazione, con un contenuto di zolfo controllato, consente a un'officina di bloccare i parametri di taglio e mantenerli per anni. Quando la fonte della fresatura cambia, il comportamento di lavorazione può cambiare anche se il certificato sembra identico, e il primo segno è solitamente una maggiore usura dell'utensile o un aumento degli scarti del calibro di filettatura.
Infine, verifica le capacità piuttosto che le promesse. Richiedi le effettive attrezzature di produzione, il processo di ispezione e la catena di tracciabilità dalla barra grezza al cartone imballato. Un fornitore che può mostrare un percorso documentato dal numero di colata al pezzo finito è molto più facile da gestire rispetto a uno che può mostrare solo una cartella del certificato.
Punti chiave: specificare grado, intervallo di zolfo, stato d'animo e tipo di certificato nell'ordine di acquisto; senza questi quattro elementi, due fornitori possono affermare di consegnare "303" e consegnare comunque parti che si comportano diversamente.
Domande frequenti
Quali sono le proprietà più importanti del materiale in acciaio inossidabile 303?Le proprietà che definiscono sono un contenuto di zolfo compreso tra 0,15 e 0,35 per la rottura del truciolo, un indice di lavorabilità di circa 78 rispetto a B1112, resistenza alla trazione ricotta da 500 a 700 MPa, un carico di snervamento dello 0,2% da 190 a 260 MPa, allungamento da 35 a 50%, durezza da 160 a 200 HB e comportamento essenzialmente non magnetico allo stato ricotto. La resistenza alla corrosione è paragonabile al 304, fatta eccezione per la resistenza alla vaiolatura del cloruro notevolmente inferiore. |
L'acciaio inossidabile 303 è magnetico?Il 303 ricotto è essenzialmente non magnetico, con una permeabilità relativa vicina a 1,02. La trafilatura a freddo, la rullatura dei filetti e la lavorazione pesante trasformano parzialmente l'austenite in martensite, quindi una parte finita può diventare debolmente magnetica con una permeabilità fino a circa 3. Un magnete che si attacca leggermente a un componente 303 lavorato è normale e non significa che è stata fornita la qualità sbagliata. |
L'acciaio inossidabile 303 può essere indurito mediante trattamento termico?No. È un grado austenitico e non risponde alla bonifica. L'unico modo per aumentare la resistenza è la lavorazione a freddo, che può spingere la resistenza alla trazione a circa 690-860 MPa a scapito della duttilità. La ricottura viene utilizzata solo per ammorbidire il materiale lavorato a freddo e ripristinarne la duttilità. |
Perché il 303 è più facile da lavorare rispetto al 304?L'aggiunta di zolfo forma inclusioni di solfuro di manganese in tutta la matrice. Queste inclusioni agiscono come tacche interne che causano la frattura del chip in segmenti corti invece di formare una lunga corda. I trucioli corti liberano la zona di taglio, riducono il tagliente di riporto, riducono le forze di taglio e consentono velocità superficiali più elevate, ecco perché le macchine 303 funzionano a circa 1,7 volte la velocità della 304. |
È possibile saldare l'acciaio inossidabile 303?Generalmente non è raccomandato. Lo zolfo favorisce la fessurazione a caldo e la porosità nel cordone di saldatura e la zona interessata dal calore perde resistenza alla corrosione. Laddove la saldatura è inevitabile, utilizzare un processo a basso apporto di calore con riempitivo 308L e pianificare la ricottura e il decapaggio completi oppure sostituire il componente con 304 o 316. |
Il 303 è adatto per ambienti marini o costieri?No. L'esposizione al cloruro provoca vaiolature che iniziano in corrispondenza delle inclusioni di solfuro. Anche se la prestazione generale di corrosione è vicina a 304, la densità dei siti di formazione di cavità è molto più elevata, quindi 303 dovrebbe essere riservato al servizio indoor, oleoso o leggermente umido. Il grado 316 è la scelta appropriata per ambienti marini e chimici. |
Qual è la differenza tra 303 e 303Se?Entrambi sono gradi a lavorazione meccanica, ma il 303Se utilizza selenio invece di zolfo. Il selenio fornisce un controllo del truciolo simile con una migliore finitura superficiale e una migliore formabilità a caldo e freddo, e le sue inclusioni sono iniziatori di cavità leggermente meno aggressivi. Il 303 contenente zolfo offre generalmente un indice di lavorabilità più elevato e un costo inferiore, quindi rimane l'impostazione predefinita per le parti lavorate a vite. |
Di quanto impegno di filettatura ha bisogno un inserto 303?Una regola pratica di partenza è da 1,0 a 1,5 volte il diametro nominale della filettatura impegnata in acciaio e ghisa e circa 2,0 volte il diametro nominale in alluminio o magnesio. Laddove sono presenti vibrazioni, utilizzare un design dell'inserto di bloccaggio anziché semplicemente aumentare l'impegno, poiché la durata a fatica è regolata dall'intaglio sulla prima filettatura impegnata. |
Come dovrebbe un acquirente verificare i componenti 303 in entrata?Confrontare il certificato EN 10204 3.1 con il numero di colata, verificare la durezza, misurare le filettature con calibri passa e non passa e controllare a campione la chimica con un analizzatore portatile se la sostituzione del grado è un rischio. Confermare che il contenuto di zolfo rientri nell'intervallo specificato, poiché un calore a basso contenuto di zolfo verrà lavorato in modo diverso anche se il certificato è conforme. |
L’acciaio inossidabile 303 costa più del 304?Il costo del materiale per chilogrammo è solitamente simile o leggermente superiore, ma il costo del pezzo consegnato è spesso inferiore perché il tempo di lavorazione è sostanzialmente più breve. Nella lavorazione di viti in grandi volumi, la differenza nel tempo ciclo e nella durata dell'utensile solitamente supera il prezzo della materia prima, quindi il 303 rimane la scelta economica ovunque l'ambiente corrosivo lo consenta. |
Punto chiave: le proprietà dei materiali dell'acciaio inossidabile 303 sono ottimizzate per la lavorazione meccanica e la corrosione in condizioni di servizio lieve, e ogni domanda di selezione ritorna a queste due priorità.
Pagine correlate su questo sito
Le due pagine seguenti coprono le famiglie di materiali e prodotti discussi in questo articolo e rappresentano il naturale passaggio successivo se si specificano componenti filettati.
| Pagina | Cosa troverai |
|---|---|
| Inserti filettati in acciaio inox | Inserisci tipologie, materiali e metodi di installazione in un'unica panoramica |
| Viteria in acciaio inossidabile 303, 304 e 316 | Confronto di qualità per elementi di fissaggio e parti inossidabili lavorate |
Se stai confrontando le opzioni dei materiali per una parte specifica anziché leggere in generale, porta il disegno, l'ambiente di servizio e il volume annuale. Questi tre elementi determinano il grado e il carattere più velocemente di qualsiasi confronto tra schede tecniche.
Conclusione: abbina la qualità all'ambiente e al volume, quindi blocca la scelta nel disegno e nell'ordine di acquisto in modo che la decisione sopravviva all'ordine successivo.


