


Se stai per maschiare una filettatura 9/16, la prima specifica di cui hai bisogno è la dimensione della punta del maschio 9/16. Per una filettatura grossa 9/16-12 UNC, la punta standard per maschio è 31/64 pollici (0,4844 pollici), mentre per una filettatura fine 16-18 settembre UNF, la punta standard per maschio è 33/64 pollici (0,5156 pollici). Queste cifre presuppongono una profondità della filettatura pari a circa il 75% dell'intera forma della filettatura, che è la convenzione utilizzata dalla maggior parte dei produttori di rubinetti, officine meccaniche e manuali di ingegneria. La selezione di una punta diversa modifica la profondità di impegno, la coppia sul maschio e il carico che la filettatura finita può sopportare, quindi questa dimensione dovrebbe essere trattata come una decisione ingegneristica piuttosto che come un ripensamento.
Nelle sezioni seguenti, spieghiamo come viene ricavata la dimensione della punta del maschio 9/16, come cambia quando si maschia alluminio, acciaio legato, acciaio inossidabile, ghisa o plastica e come scegliere tra le serie UNC e UNF per una determinata applicazione. Copriremo anche gli errori più comuni, inclusa la confusione tra filettature metriche 9/16 e M14, e i metodi pratici di riparazione disponibili quando una filettatura 9/16 si strappa. Se sei un ingegnere, un professionista degli acquisti o uno specialista della manutenzione che confronta rubinetti, inserti filettati e strumenti di installazione di diversi fornitori, le informazioni qui ti aiuteranno a creare specifiche più affidabili la prima volta, ogni volta.
Perché la dimensione della punta del maschio 9/16 controlla la resistenza della filettatura e la durata dell'utensile
Un rubinetto taglia le filettature interne rimuovendo il materiale dalle pareti di un foro. Il diametro di quel foro determina quanto metallo rimane tra il foro e il diametro nominale della filettatura, e quindi quanto profonda sarà la forma della filettatura. Se la punta è più piccola del valore consigliato, il maschio deve tagliare più materiale, il che aumenta la coppia di taglio, aumenta il calore e rende più difficile l'evacuazione dei trucioli. In una filettatura grossa come 9/16-12, il passo è relativamente grande, quindi un piccolo errore nel diametro della punta ha un effetto misurabile sul carico di taglio.
Lo standard di profondità della filettatura del 75% è un compromesso. I test hanno costantemente dimostrato che una filettatura interna al 75% sopporta quasi lo stesso carico di una filettatura al 100%, tipicamente dal 90 al 95% della resistenza allo strappo, pur richiedendo una coppia di maschiatura notevolmente inferiore. Una filettatura completa al 100% viene utilizzata raramente nella produzione perché richiede un foro eccezionalmente preciso e crea forze di taglio elevate che possono rompere i maschi, soprattutto nei diametri in cui il maschio viene già utilizzato quasi al limite. Per la maschiatura di manutenzione, dove il pezzo può essere mantenuto in posizione e l'allineamento non è sempre perfetto, la convenzione del 75% fornisce anche un piccolo margine per il sovradimensionamento della punta.
Quando la punta è troppo piccola, i sintomi sono prevedibili: il maschio si stringe mentre avanza, i trucioli si accumulano e le scanalature si intasano. Nell'acciaio inossidabile, la superficie indurita può rovinare rapidamente un rubinetto. Quando la punta è troppo grande, la filettatura diventa poco profonda e la coppia di strappo diminuisce, il che può consentire l'estrazione o la perdita del dispositivo di fissaggio in un sistema di fluidi. Poiché la differenza tra una filettatura funzionale e una filettatura guasta è spesso solo di pochi millesimi di pollice, i negozi non dovrebbero tentare di improvvisare una dimensione di foratura per 9/16 filetti senza controllare una tabella affidabile.
9/16 Tabella delle dimensioni della punta del maschio: UNC, UNF ed equivalenti metrici
La tabella seguente elenca le dimensioni consigliate delle punte per maschi 9/16 per le due serie di filettature imperiali più comunemente incontrate nei lavori automobilistici, aerospaziali e su macchinari generali, insieme agli equivalenti metrici più vicini. I valori imperiali sono presi dalle tabelle di foratura per maschi standard che presuppongono una profondità di filettatura del 75%. Le righe metriche sono incluse perché M14 è la dimensione standard più vicina a 9/16 di pollice e un foro da 9/16 viene talvolta utilizzato come sostituto di M14 o viceversa nel lavoro di prototipo, anche se le due filettature non sono intercambiabili.
| Designazione del filo | Passo o TPI | Trapano consigliato | Pollici decimali | Equivalente metrico |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 pollici | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 pollici | 0.5156 | 13,1 mm |
| M14x2.0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14×1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14×1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Prima di scegliere un trapano, confronta attentamente le serie di filettature. Un maschio da 9/16-12 UNC richiede un foro da 31/64 pollici, mentre un maschio da 9/16-18 UNF richiede un foro da 33/64 pollici e le due punte non sono intercambiabili. La tabella seguente mette questi valori in prospettiva mostrando il diametro della punta come percentuale del diametro nominale della filettatura.
Il modo migliore per comprendere questi numeri è confrontarli visivamente come rapporto piuttosto che come diametri assoluti. Il grafico a barre orizzontale che segue traccia il diametro della punta come percentuale del diametro nominale della filettatura per le cinque filettature nella tabella sopra. Rende facile vedere a colpo d'occhio la differenza tra serie grossolana e fine.
Questa visualizzazione percentuale è più utile dei valori decimali grezzi quando si valutano filettature di dimensioni nominali leggermente diverse. Aiuta anche quando si valuta una punta della sonda per un passo non standard. Si noti che i fili grossi si raggruppano tra l'86 e l'87%, mentre i fili fini salgono a circa il 91%.
Le percentuali confermano uno schema che si applica all'intero diagramma di maschiatura. La punta 9/16-12 UNC a 31/64 pollici equivale all'86,1% del diametro nominale di 0,5625 pollici, lasciando materiale per una filettatura profonda ma robusta. La punta fine 9/16-18 UNF a 33/64 pollici equivale al 91,7% dello stesso diametro nominale, quindi il foro è visibilmente più grande e la forma della filettatura è meno profonda. Un foro più grande per il passo fine significa che il maschio rimuove meno materiale e incontra meno coppia, proteggendo il maschio nei materiali più duri. La filettatura metrica M14 x 2,0, la dimensione standard più vicina a 9/16, utilizza una punta da 12,2 mm, pari a circa l'87,1% del suo diametro di 14 mm. La variante fine M14 x 1,5 accetta una punta da 12,7 mm, ovvero il 90,7%, che si avvicina molto al comportamento della filettatura fine imperiale. La variante M14 x 1,25 si trova tra 1,5 e gli altri passi fini al 91,4%, riflettendo il passo più piccolo. In tutto il settore, i fili grossi si collocano generalmente nella fascia compresa tra l'86 e l'88%, mentre i fili fini si attestano intorno al 91%. Questo rapporto spiega perché non è possibile utilizzare un'unica punta per tutte le filettature di dimensione 9/16. Se il trapano è troppo piccolo il rubinetto si sovraccarica e si rompe, soprattutto nell'acciaio inox. Se la punta è troppo grande, la forma della filettatura è troppo superficiale e potrebbe strapparsi sotto il carico di lavoro. Comprendere la relazione percentuale consente inoltre di stimare una dimensione di perforazione ragionevole per passi insoliti che non vengono stampati in un grafico standard. Per i team di approvvigionamento, questo confronto rafforza il motivo per cui maschi e trapani dovrebbero essere acquistati come sistema abbinato da un fornitore di ingegneria piuttosto che come attrezzatura non correlata.
Come calcolare la dimensione della punta del maschio 9/16
La formula più rapida per stimare la dimensione di una punta per maschio è sottrarre il passo dal diametro nominale. Per le filettature imperiali, il passo è il reciproco del numero di filetti per pollice, quindi la formula diventa diametro punta = diametro maggiore - (1 / TPI). Questo calcolo fornisce un valore teorico che corrisponde a circa il 75% di impegno della filettatura per le forme di filettatura più comuni e il risultato viene quindi arrotondato per eccesso alla dimensione della punta standard più vicina.
Per la filettatura 9/16-12 UNC, che appare su molti vecchi disegni come 9/16-12 NC, il diametro nominale è 0,5625 pollici e il passo è 1/12 pollici o 0,0833 pollici. Sottraendo il passo si ottiene 0,4792 pollici e la punta frazionaria standard più vicina è 31/64 pollici, che misura 0,4844 pollici. Questo è il valore che appare in ogni affidabile tabella di perforazione per maschi 9/16. Se lo calcoli tu stesso, scoprirai che il risultato è compreso tra una punta da 15/32 pollici (0,4688 pollici) e una punta da 31/64 pollici (0,4844 pollici) e il valore del grafico sceglie il più vicino tra i due.
Per la filettatura 9/16-18 UNF, il passo è 1/18 di pollice o 0,0556 di pollice. La formula dà 0,5625 - 0,0556 = 0,5069 pollici. La punta standard più vicina è 33/64 pollici, che misura 0,5156 pollici, e questo è il valore utilizzato in tutto il settore per la maschiatura 9/16-18. Vale la pena notare che il valore calcolato è compreso tra 1/2 pollice e 33/64 pollici e diversi editori di grafici scelgono in base ai test interni e alla profondità del coinvolgimento che desiderano offrire.
Per le filettature metriche si applica la stessa logica. Una filettatura M14 x 2,0 ha un diametro maggiore di 14 mm e un passo di 2,0 mm, quindi la formula semplice dà 12,0 mm, mentre la punta consigliata nelle tabelle standard è 12,2 mm. Il valore leggermente più grande tiene conto dell'altezza geometrica della forma della filettatura e del modo in cui la punta affilata del trapano taglia effettivamente un foro.
Il valore di impegno del 75% può essere regolato quando si lavora con materiali duri o pareti sottili. La tabella seguente mostra come l'impegno del target modifica la punta consigliata per una filettatura 9/16-12 UNC. Per materiali difficili come l'acciaio inossidabile o l'acciaio legato temprato, riducendo l'impegno a circa il 65% si riduce la coppia di maschiatura e il rischio di rottura del maschio, lasciando comunque un'area di contatto della filettatura sufficiente per la maggior parte dei carichi statici.
| Coinvolgimento mirato | Diametro della punta calcolato | Trapano standard più vicino | Impegno effettivo |
|---|---|---|---|
| 75% (standard) | 0,4858 pollici | 31/64 pollici (0.4844 in) | 76% |
| 65% (materiale duro) | 0,4961 pollici | 1/2 pollice (0,5000 pollici) | 61% |
| 60% (parete sottile) | 0,5012 pollici | 1/2 pollice (0,5000 pollici) | 61% |
Si noti che la punta standard da 31/64 pollici è già molto vicina all'obiettivo di impegno del 75%. Quando si scende al 65%, il risultato pratico è una punta da 1/2 pollice, che riduce la profondità della filettatura a circa il 61%. Questa è una pratica comune nella maschiatura dell'acciaio inossidabile, dove il carico di taglio ridotto compensa ampiamente la resistenza della filettatura leggermente inferiore. Verificare sempre i requisiti di impegno del cliente finale prima di discostarsi dal valore della tabella standard, in particolare per i giunti a pressione.
9/16-12 UNC vs 9/16-18 UNF: quale thread dovresti specificare?
Il diametro 9/16 è disponibile sia nella serie grossa che fine, e la scelta influisce sulla dimensione della punta, sul tipo di maschio e sulla prestazione della giunzione. Le filettature grosse hanno un passo maggiore, che crea una forma della filettatura più profonda in un dato spessore di parete ed è più tollerante nelle applicazioni con scarsa lubrificazione. Le filettature fini hanno un passo più piccolo, che conferisce un diametro minore leggermente più grande, una migliore resistenza all'allentamento dovuto alle vibrazioni e una capacità di regolazione più precisa.
9/16-12 UNC serie grossa
| 9/16-18 UNF serie fine
|
In pratica si preferisce la filettatura grossa 9/16-12 quando si smonta frequentemente la giunzione, quando il materiale è relativamente tenero, oppure quando il foro è cieco e l'evacuazione del truciolo è difficoltosa. La filettatura fine 9/16-18 è preferita per applicazioni con forti vibrazioni, alloggiamenti a pareti sottili o dove è richiesta una regolazione precisa del precarico. Le filettature fini facilitano inoltre la maschiatura di materiali temprati poiché il passo più piccolo riduce la forza di taglio per giro.
Una sfumatura importante è che una filettatura sottile ha un diametro minore maggiore, il che significa che la sezione trasversale del foro filettato è maggiore e la concentrazione dello stress è inferiore. Questo è il motivo per cui molti componenti idraulici con porte 9/16 utilizzano la serie -18 UNF anziché le filettature grosse. Il compromesso è che le filettature sottili vengono danneggiate più facilmente durante la manipolazione e la filettatura incrociata, quindi gli operatori devono prestare maggiore attenzione quando avviano il rubinetto o il bullone.
Dove compaiono 9/16 thread nelle applicazioni di ingegneria reale
La dimensione della filettatura 9/16 è comune nell'ingegneria automobilistica. Nelle autovetture e nei veicoli commerciali, le filettature 9/16-18 UNF compaiono nei bulloni di montaggio delle pinze dei freni, nelle estremità dei tiranti, nei corpi delle valvole della trasmissione e nelle linee del radiatore dell'olio, dove il passo fine fornisce resistenza alle vibrazioni e una forma compatta. La filettatura 9/16-12 UNC è più comune nei supporti del motore, nei collegamenti delle sospensioni e negli elementi di fissaggio di attrezzature pesanti, dove le filettature grossolane resistono meglio in condizioni di servizio con sporco o carico intermittente.
Nel settore aerospaziale, la serie 9/16-18 UNF viene spesso specificata per elementi di fissaggio strutturali e raccordi idraulici realizzati secondo gli standard AN, MS o SAE. I componenti degli aeromobili sono spesso prodotti in lega di alluminio, dove la filettatura sottile si innesta bene e il diametro minore e maggiore contribuisce alle prestazioni a fatica. Qualsiasi decisione relativa alla dimensione della punta del maschio 9/16 in questo settore è regolata da standard tecnici e manuali di riparazione, pertanto il valore della tabella non deve mai essere modificato senza l'approvazione dell'autorità di progettazione.
I sistemi idraulici sono uno dei principali utilizzatori di filettature 9/16-18 UNF. La porta dell'O-ring con filettatura diritta SAE utilizzata su molte valvole, collettori e pompe per un raccordo di dimensione -6 è lavorata con una filettatura 9/16-18 UNF. Quando la porta si rompe durante la manutenzione, il costo di riparazione è elevato, poiché il collettore può servire più circuiti e la sostituzione è costosa. Questo è il motivo per cui molti team di manutenzione tengono a portata di mano un kit di inserti filettati nella misura esatta 9/16.
Il materiale rotabile ferroviario e i macchinari generali si affidano a 9/16-12 UNC per giunti strutturali, piastre di bloccaggio e dispositivi regolabili meno critici. La filettatura grossa offre un certo grado di tolleranza quando le filettature vengono tagliate in alloggiamenti in ghisa o acciaio dolce in loco. Per le piastre di fissaggio utilizzate nella lavorazione CNC, il foro maschiato 9/16-12 è popolare perché accetta una vite a brugola per impieghi gravosi e lascia uno spessore di parete sufficiente per le piastre per utensili in alluminio.
Maschiatura di filetti 9/16 in alluminio, acciaio, acciaio inossidabile e plastica
La stessa dimensione della punta del maschio 9/16 non sempre produce la filettatura ideale quando cambia il materiale di base. I materiali morbidi e gommosi come l'alluminio necessitano di maschi affilati e dimensioni del foro affidabili, i materiali incrudenti come l'acciaio inossidabile beneficiano di una punta leggermente più grande e i materiali fragili come la ghisa sono generalmente tolleranti. La tabella seguente riassume le impostazioni pratiche per i materiali di base più comuni.
| Materiale di base | Trapano consigliato | Tocca tipo | Lubrificazione | Note |
|---|---|---|---|---|
| Alluminio 6061 | 31/64 pollici | Scanalatura a spirale o maschio a forma | Olio leggero o cherosene | È necessario un tocco deciso; discussioni eccellenti |
| Acciaio dolce | 31/64 pollici | Punto spirale | Olio da taglio solubile | Pratica standard |
| Acciaio legato 4140 | 1/2 pollice | Scanalatura elicoidale, rivestita in TiN | Olio solforato | Riduce la coppia di maschiatura |
| Acciaio inossidabile 304/316 | 1/2 pollice | Flauto elicoidale, TiN/TiCN | Pasta ad alta pressione | Evitare l'incrudimento del lavoro |
| Ghisa | 31/64 pollici | Flauto dritto | Olio secco o leggero | Trucioli corti e polverosi |
| Plastica e nylon | Da 31/64 a 33/64 pollici | Flauto dritto | A secco o all'aria | Utilizzare gli inserti per assemblaggi ripetuti |
Nell'alluminio, il foro standard da 31/64 pollici garantisce una filettatura pulita quando il maschio è affilato e la velocità del mandrino è moderata. Il truciolo tende ad essere lungo e fibroso, quindi un maschio con scanalatura a spirale è utile nei fori ciechi. Se il componente in alluminio verrà montato e smontato più volte, è opportuno prendere in considerazione fin dalla fase di progettazione un inserto filettato autofilettante o un inserto in filo, poiché un filetto in alluminio ha una soglia di spelatura limitata.
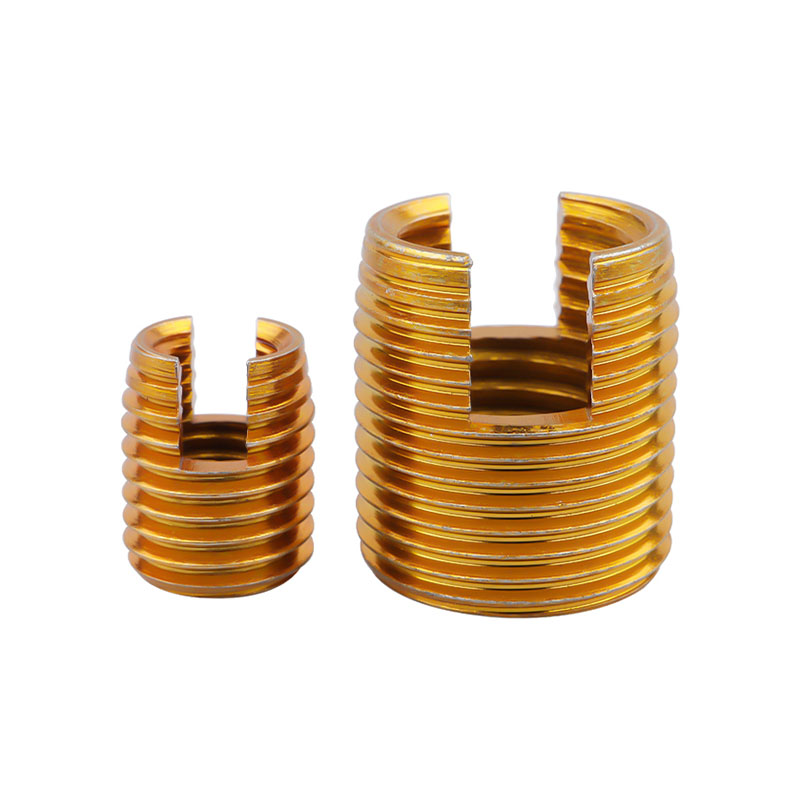 Inserto filettato autofilettante in acciaio al carbonio per alluminio Questo inserto filettato autofilettante rafforza le filettature interne in materiali morbidi come l'alluminio senza pre-maschiatura, riducendo il rischio di spellatura durante ripetuti montaggi e smontaggi. Visualizza il prodotto →
Nell'acciaio legato e nell'acciaio inossidabile, passare alla punta da 1/2 pollice riduce l'impegno della filettatura da circa il 76% al 61%. Questa riduzione riduce la coppia di taglio e il rischio di incrudimento. Il maschio dovrebbe avere un rivestimento ad alte prestazioni e l'operazione dovrebbe funzionare a una velocità conservativa con abbondante fluido da taglio. Molte officine meccaniche utilizzano un ciclo di maschiatura a picchi nei fori ciechi per rompere i trucioli e liberare le scanalature.
Per la ghisa, è preferibile la punta standard da 31/64 pollici perché il materiale produce trucioli fini che non si compattano facilmente. La preoccupazione principale è mantenere pulito l'inizio della filettatura in modo che il maschio non scivoli sullo smusso. Per la plastica la scelta dipende dallo spessore della parete e dal carico. Una punta più grande riduce il rischio di rottura del pezzo, mentre un inserto filettato migliora la capacità di carico e consente assemblaggi ripetuti senza usurare la plastica.
Errori comuni di intercettazione del 16/9 e come evitarli
Un numero sorprendente di errori di filettatura 9/16 non deriva da un maschio difettoso ma da un semplice errore di selezione prima che il maschio tocchi il pezzo. L'elenco seguente copre gli errori più frequenti riscontrati negli ambienti di produzione e riparazione.
- Utilizzando il trapano UNC per un maschio UNF o il contrario. Un maschio da 9/16-12 in un foro da 33/64 pollici taglia un filo sottile e debole che si spezzerà, mentre un maschio da 9/16-18 in un foro da 31/64 pollici si inceppa e si rompe. Conferma la serie prima di scegliere un esercizio.
- Confondere il 16/9 con M14. La filettatura da 9/16 di pollice ha un diametro nominale di 0,5625 pollici, mentre M14 misura 0,5512 pollici. I valori del passo sono diversi, quindi un maschio da 9/16-12 non può essere utilizzato in un foro M14, anche se una punta da 12,2 mm è numericamente simile a 31/64 pollici.
- Ignorando la tolleranza della punta. Una punta da 31/64 di pollice usurata o di bassa qualità può praticare un foro sovradimensionato di diversi millesimi di pollice, modificando l'impegno e indebolendo la filettatura. Utilizzare un trapano di qualità e controllare la dimensione del foro nei lavori critici.
- Maschiatura di fori ciechi senza rimozione dei trucioli. Una filettatura da 9/16 in un foro cieco intrappola i trucioli sul fondo e il rubinetto si legherà nel momento in cui le scanalature si riempiranno. Utilizzare un rubinetto con scanalatura a spirale e un ciclo di beccate invece di forzare il rubinetto più in profondità.
- Salto del fluido da taglio nell'acciaio inossidabile. L'acciaio inossidabile indurisce rapidamente. Senza fluido, la superficie diventa più dura del rubinetto e il rubinetto si usura o si rompe nel giro di pochi giri. Utilizzare una pasta ad alta pressione o un fluido di maschiatura inossidabile dedicato.
- Utilizzando un rubinetto usurato. Un rubinetto che ha già completato molti fori taglierà fili troppo grandi o si spezzerà improvvisamente alla radice. Tieni traccia della durata del maschio e sostituiscilo prima che la qualità della filettatura si deteriori.
Riparazione di filettature 9/16 danneggiate con inserti filettati
Una filettatura 9/16 rovinata non significa sempre un nuovo alloggiamento, un nuovo collettore o un costoso tempo di inattività. Se la filettatura di una testata in alluminio, di una scatola del cambio o di un corpo di valvola idraulica è danneggiata, un inserto filettato in filo può ripristinare la connessione a una condizione affidabile in pochi minuti. Il processo di riparazione utilizza una punta per maschio specifica per l'inserto, non la dimensione standard della punta per maschio 9/16, poiché l'inserto occupa l'involucro della filettatura originale ed è necessaria una filettatura del maschio sovradimensionata.
La sequenza di riparazione standard è semplice. Per prima cosa, forare la vecchia filettatura con la dimensione della punta consigliata dal produttore dell'inserto. In secondo luogo, maschiare il nuovo foro con uno speciale maschio STI, che è sovradimensionato rispetto al maschio standard 9/16, in modo che l'inserto si adatti dopo l'installazione. In terzo luogo, avvolgere l'inserto nel foro filettato utilizzando uno strumento di installazione. Infine, se l'inserto presenta una linguetta, romperla dopo l'installazione. Il foro finito è una filettatura interna 9/16 che corrisponde alle dimensioni originali e accetta lo stesso bullone.
- Estrarre la filettatura danneggiata fino al diametro del corpo dell'inserto
- Filettare il foro con il maschio STI utilizzando la dimensione della punta del maschio STI
- Installare l'inserto del filo con uno strumento di installazione dedicato
- Rompi la linguetta e controlla la filettatura finale con un tampone
 Fornitore di inserti elicoidali per la riparazione di filetti Offrendo una gamma di inserti a filo, con chiusura a chiave e con chiusura a vite, questo fornitore fornisce soluzioni affidabili per ripristinare filettature danneggiate e gestire applicazioni ad alte vibrazioni. Visualizza il prodotto →
Il materiale dell'inserto e il rivestimento in servizio. Gli inserti in filo di acciaio inossidabile sono la scelta predefinita per resistenza alla corrosione e forza, mentre gli inserti in acciaio al carbonio con zincatura sono un'opzione a basso costo per i macchinari interni. Per applicazioni a cicli elevati o ad alte vibrazioni, gli inserti con bloccaggio a vite con un segmento di bloccaggio possono impedire l'arretramento del bullone. Gli inserti con chiusura a chiave rappresentano un'altra opzione quando l'inserto stesso deve essere bloccato meccanicamente nel materiale principale.
Quando si acquistano inserti in filo, il fornitore deve fornire la dimensione corretta della punta del maschio STI per ciascuna dimensione dell'inserto. Poiché le serie 9/16 UNC e 9/16 UNF utilizzano inserti diversi, il kit di riparazione deve corrispondere esattamente alla serie di filettatura originale. Un produttore affidabile di inserti filettati documenterà il trapano, il maschio e lo strumento di installazione come un unico kit, riducendo così il rischio di una riparazione errata.
Scegliere il rubinetto e gli strumenti di installazione giusti per il lavoro del 9/16
Il maschio selezionato per il lavoro 9/16 determina la qualità della filettatura tanto quanto il trapano. Per un foro passante da 9/16-12 UNC, un maschio con punta a spirale, talvolta chiamato maschio a pistola, spinge i trucioli davanti al taglio ed è la scelta più rapida. Per un foro cieco, un maschio con scanalatura a spirale estrae i trucioli dal foro e impedisce l'impaccamento sul fondo. Un maschio a scanalatura diritta è adeguato per fori ciechi poco profondi nella ghisa, ma ha difficoltà con i trucioli lunghi in alluminio o acciaio.
Il rivestimento è importante anche quando la geometria è corretta. Un rubinetto lucido non rivestito funziona con ghisa e materiali a truciolo corto. Un maschio rivestito in TiN gestisce l'acciaio legato e riduce l'adesione. Un maschio rivestito in TiCN o TiAlN offre prestazioni migliori in alluminio e acciaio inossidabile, dove il rivestimento riduce l'attrito e impedisce la saldatura localizzata sul tagliente. Per il passo grossolano 9/16-12, la coppia di taglio è relativamente elevata, quindi il rivestimento corretto e un tagliente affilato sono essenziali per ottenere risultati costanti.
La velocità di taglio dovrebbe essere conservativa. Nell'acciaio legato, una velocità superficiale compresa tra 30 e 50 SFM è un punto di partenza sicuro per la maschiatura manuale, mentre l'alluminio può essere maschiato a velocità più elevate con un portamaschi rigido. La chiave è mantenere l'avanzamento sincronizzato con la guida del maschio in modo che il maschio non agisca come un utensile da taglio sotto compressione. L'utilizzo di un portamaschio o di una testa di maschiatura con un'adeguata protezione antitorsione può prevenire la rottura, soprattutto nei fori ciechi.
Se stai ancora confrontando i metodi, la nostra guida su come scegliere un maschio di filo spiega in modo più approfondito la differenza tra maschi con scanalatura diritta, punta elicoidale e con scanalatura elicoidale, compresi i limiti pratici di ciascuna geometria.
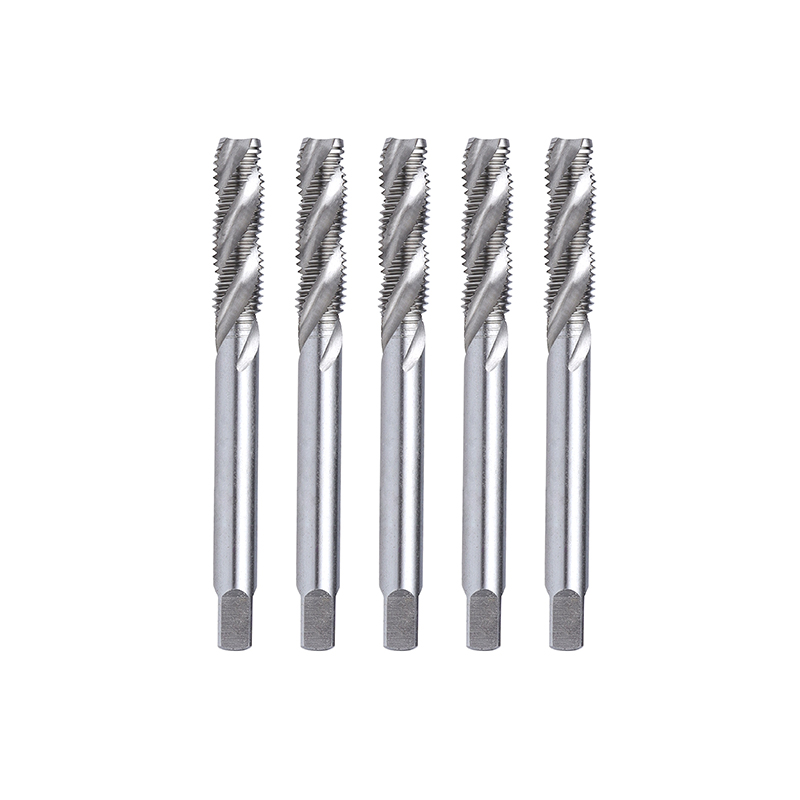 Maschio per filettatura a spirale per filettatura di fori profondi Dotato di scanalature elicoidali per un'efficiente evacuazione dei trucioli, questo maschio riduce il rischio di intasamento e rottura, rendendolo ideale per fori profondi, metalli duri e produzione di massa automatizzata. Visualizza il prodotto →
Per le installazioni degli inserti filettati, lo strumento di installazione è importante quanto l'inserto. Uno strumento di installazione correttamente dimensionato avvolge l'inserto nel foro con la giusta tensione, evitando che l'inserto si espanda o si deformi. Gli strumenti di estrazione sono disponibili quando è necessario rimuovere un inserto per la rilavorazione. Questi accessori dovrebbero provenire dallo stesso fornitore degli inserti per garantire un set di prodotti abbinato.
Guide e risorse correlate
Se hai bisogno di verificare le specifiche o valutare un fornitore specializzato di rubinetti, inserti filettati e strumenti di installazione, la seguente risorsa ti mette in contatto con il background tecnico e l'esperienza del prodotto del produttore.
Domande frequenti sulle dimensioni della punta del maschio 9/16
Qual è la dimensione della punta del maschio per una filettatura 9/16-12 UNC?Utilizzare un trapano da 31/64 pollici, che equivale a 0,4844 pollici o circa 12,3 mm. Questa punta produce circa il 75% di impegno della filettatura nell'acciaio ed è il valore stampato sulle tabelle di foratura per maschi standard per la filettatura grossa 9/16-12 UNC. |
Qual è la dimensione della punta del maschio per una filettatura 9/16-18 UNF?Utilizzare un trapano da 33/64 pollici, che equivale a 0,5156 pollici o circa 13,1 mm. Il passo fine lascia un foro più grande, che riduce la coppia di maschiatura e crea una filettatura meno profonda ma resistente alle vibrazioni. |
Posso utilizzare una punta da trapano da 1/2 pollice per realizzare una filettatura da 9/16-12?Tecnicamente sì, ma solo quando si desidera ridurre l'impegno del thread. Una punta da 1/2 pollice produce circa il 61% di impegno invece del 75% standard, che è utile nell'acciaio inossidabile o nell'acciaio legato temprato. Per lavori generici, il trapano da 31/64 pollici è la scelta più sicura. |
Qual è la punta metrica equivalente per filettature 9/16?La dimensione della filettatura metrica più vicina è M14. Una filettatura M14 x 2,0 utilizza una punta da 12,2 mm, mentre una filettatura M14 x 1,5 utilizza una punta da 12,7 mm. Questi sono vicini ai valori imperiali 9/16 ma i fili stessi non sono intercambiabili. |
Le filettature 9/16-12 UNC e M14 x 2.0 sono identiche?No. Il modello 9/16-12 UNC ha un diametro nominale di 14,2875 mm (0,5625 pollici) e un passo di 12 TPI, mentre il modello M14 x 2,0 ha un diametro nominale di 14 mm e un passo di 2 mm. I diametri sono vicini, ma il passo e la forma della filettatura sono diversi, quindi i maschi e i bulloni non sono intercambiabili. |
Cosa significa un coinvolgimento del thread del 75% per un tocco 9/16?Ciò significa che le filettature interne occupano il 75% della profondità teorica della filettatura completa. Questo è il compromesso industriale tra resistenza della filettatura e coppia di maschiatura. Una filettatura al 75% trasporta quasi l'intero carico di una filettatura al 100%, ma richiede una forza di taglio notevolmente inferiore. |
Quale maschio devo utilizzare per un foro cieco 9/16-12 UNC?Utilizzare un maschio con scanalatura a spirale, che estrae i trucioli dal foro mentre taglia. Per un foro passante, un maschio con punta a spirale è più veloce perché spinge i trucioli davanti al maschio. Utilizzare sempre un fluido di maschiatura adatto al materiale di base. |
Come posso riparare una filettatura 9/16 rovinata?Praticare la filettatura danneggiata fino al diametro consigliato dal produttore dell'inserto, maschiare il foro con un maschio STI e installare un inserto filettato utilizzando uno strumento di installazione adeguato. Il rubinetto STI è sovradimensionato rispetto a un rubinetto standard 9/16, quindi il bullone originale si adatta ancora dopo l'installazione dell'inserto. |
Riepilogo della decisione finale per il tuo lavoro di maschiatura del 16/9
Selezionare la dimensione corretta della punta del rubinetto 9/16 fa la differenza tra una filettatura pulita e affidabile e un rubinetto rotto o un foro rovinato. Per la maggior parte dei lavori, 31/64 pollici per 9/16-12 UNC e 33/64 pollici per 9/16-18 UNF sono i numeri da ricordare. Quando il materiale richiede un impegno inferiore, passare a una punta da 1/2 pollice per la serie grossolana, ma verificare prima i requisiti dell'applicazione. Le filettature metriche M14 sono vicine, ma non sostituiscono la 9/16.
Per i team di approvvigionamento e di ingegneria, lavorare con un produttore specializzato riduce anche il rischio di errori nelle specifiche. Dongtai Jinzhize Metal Products Co., Ltd. è un produttore e fornitore di inserti filettati professionali che produce inserti filettati, inserti autofilettanti, inserti con chiusura a chiave, dadi di conversione filettatura interna-esterna, tappi dell'olio e i rubinetti e gli strumenti di installazione che li accompagnano. Gli acquirenti all'ingrosso che necessitano di una qualità costante per ordini di grandi volumi possono procurarsi la soluzione completa di maschiatura e riparazione come un sistema abbinato anziché assemblare utensili da più fornitori.
Utilizzate la tabella di foratura dei maschi standard come punto di partenza, regolatela in base al materiale e alle condizioni di servizio, verificate la serie di filettature sul disegno e fornite ai vostri operatori maschi e fluido da taglio di qualità. Una filettatura 9/16 è una connessione affidabile ed economica quando il foro viene praticato correttamente la prima volta.


