Una sporgenza M8 su un alloggiamento della trasmissione in alluminio pressofuso si stacca la prima volta che una chiave dinamometrica supera 28 Nm. La linea si ferma, gli alloggi finiscono nella spazzatura e il vero costo non sono gli alloggi. Sono il turno perso, il rapporto di contenimento, la notifica al cliente e i tre ingegneri che trascorrono due giorni a dimostrare che il guasto era un problema di specifiche del buco e non un problema di assemblaggio. Gli inserti filettati automobilistici sono le parti piccole ed economiche che impediscono esattamente questo tipo di eventi e vengono scelti mesi prima su una nota di disegno che recita qualcosa come "Inserto autofilettante M8 x 1,25, inossidabile o equivalente".
Ecco la conclusione in anticipo. La famiglia degli inserti conta molto più del nome del marchio. Un inserto filettato, un inserto autofilettante e un inserto con chiusura a chiave non sono intercambiabili, poiché trasferiscono il carico nel materiale principale in tre modi completamente diversi. Una volta stabilita la famiglia, il materiale e il rivestimento diventano una questione di corrosione e temperatura, mentre la tolleranza del foro diventa una questione di lavorazione e processo. Se sbagli l'ordine, spenderai soldi per tolleranze più strette di cui l'applicazione non ha mai avuto bisogno, mentre il rischio reale, che è un inserto rotante o estraibile, rimane intatto.
Questo articolo esamina le sei famiglie di inserti filettati per autoveicoli, i materiali e i rivestimenti che hanno senso nel lavoro su motore, trasmissione, telaio e vano batteria di veicoli elettrici, le specifiche di foro e filettatura che decidono se un inserto regge, gli strumenti che mantengono una linea in movimento e le domande da porre a qualsiasi produttore o fornitore prima di rilasciare un ordine di acquisto. Si chiude con una guida alla manutenzione dei thread eliminati, una serie di domande frequenti e un breve modulo di risorse.
Cosa fanno effettivamente gli inserti filettati automobilistici all'interno di un giunto
Un inserto fa un lavoro: sposta il filo portante da un materiale madre debole e in un elemento più forte e sostituibile. Alluminio, magnesio, pressofusioni di zinco, lamiera d'acciaio, materiali compositi e plastica hanno tutti una cosa in comune. Quando si taglia un filo direttamente al loro interno, la modalità di guasto non è un bullone rotto. È un filo tranciato o tirato nel materiale più morbido, che è la parte costosa.
Pensa ai numeri. Un bullone in acciaio di grado 8.8 in una borchia in alluminio potrebbe cedere sul bullone molto prima che ceda l'alluminio, il che è positivo, perché vuoi che il bullone sia l'anello debole. Un bullone di grado 10.9 nella stessa sporgenza inverte questa relazione. Ora il filo di alluminio si taglia e il bullone sopravvive, il che significa che distruggi un alloggiamento per salvare un bullone. Un inserto cambia il rapporto. Fornisce alla borchia in alluminio una filettatura interna in acciaio o acciaio inossidabile con un'area di taglio effettiva più ampia e distribuisce il carico su una lunghezza di impegno maggiore, in modo che il giunto si comporti come previsto dal progetto.
C'è una seconda funzione, meno discussa. Gli inserti creano ripetibilità. Un foro filettato in alluminio pressofuso varia in base alla porosità, all'angolo di spoglia, all'usura dell'utensile e alla posizione di bloccaggio. Un inserto preformato, installato con un utensile controllato, conferisce la stessa posizione della filettatura e lo stesso comportamento di estrazione sull'unità 1 e sull'unità 100.000. Per un produttore che esegue un assemblaggio critico per la sicurezza, tale ripetibilità vale più del prezzo unitario dell'inserto.
Infine, gli inserti creano funzionalità. Quando una filettatura viene danneggiata sul campo, una bobina elicoidale o un inserto con chiusura a chiave converte un alloggiamento di scarto in uno riparato. Nel settore dei veicoli pesanti e dei lavori ferroviari, dove le fusioni possono costare migliaia e i tempi di consegna durano mesi, quella singola proprietà ha mantenuto in funzione intere flotte.
Le sei famiglie di inserti filettati per autoveicoli e a cosa appartiene ciascuna
La maggior parte degli errori di approvvigionamento si verificano perché gli acquirenti trattano tutti gli inserti come un'unica categoria. Non lo sono. La tabella seguente riassume le sei famiglie che compaiono più spesso nei disegni di veicoli e aerospaziali, e la colonna che decide la maggior parte degli argomenti è quella su come l'inserto smette di ruotare.
| Famiglia | Come si blocca | Materiale ospite tipico | La migliore vestibilità | Attenzione |
|---|---|---|---|---|
| Inserto filettato (bobina elicoidale) | Bobina a sezione diamantata trattenuta dalla tensione della molla in un foro filettato | Alluminio, magnesio, ghisa, plastica | Riparazione e rinforzo di un foro filettato standard | Richiede un rubinetto STI, non un rubinetto standard |
| Inserto autofilettante | Le fessure di taglio esterne formano una propria filettatura durante l'installazione | Materie plastiche, alluminio, pressofusioni morbide, pareti sottili | Installazione in un solo passaggio in borchie a bassa resistenza | Il diametro del foro pilota è fondamentale e specifico del materiale |
| Inserto con chiusura a chiave | Chiavi spinte attraverso la parete dell'inserto nel materiale principale | Acciai duri, giunti ad alte vibrazioni, alloggiamenti aerospaziali | Massima resistenza alla rotazione e allo sfilamento | Più passaggi di installazione e diametro del boss maggiore |
| Inserto filettato a tre fori | Fori flangiati con viti, rivetti o picchettamenti | Lamiera, pannelli sottili, compositi | Materiale sottile in cui non è possibile tagliare un filo intero | Necessita di spazio o accesso dietro il pannello |
| Dado di conversione interno-esterno | Filettatura maschio esterna e filettatura femmina interna | Qualsiasi materiale, utilizzato laddove gli standard di filettatura differiscono | Adattare la metrica a unificata o BSP a NPT | Controllare la lunghezza impegnata su entrambi i fili |
| Tappo filettato e tappo olio | Tenuta tramite faccia della guarnizione o tramite forma di filettatura conica | Coppe dell'olio, scatole del cambio, alloggiamenti idraulici | Porte di drenaggio, riempimento e ispezione | I tappi conici e diritti sigillano secondo principi diversi |
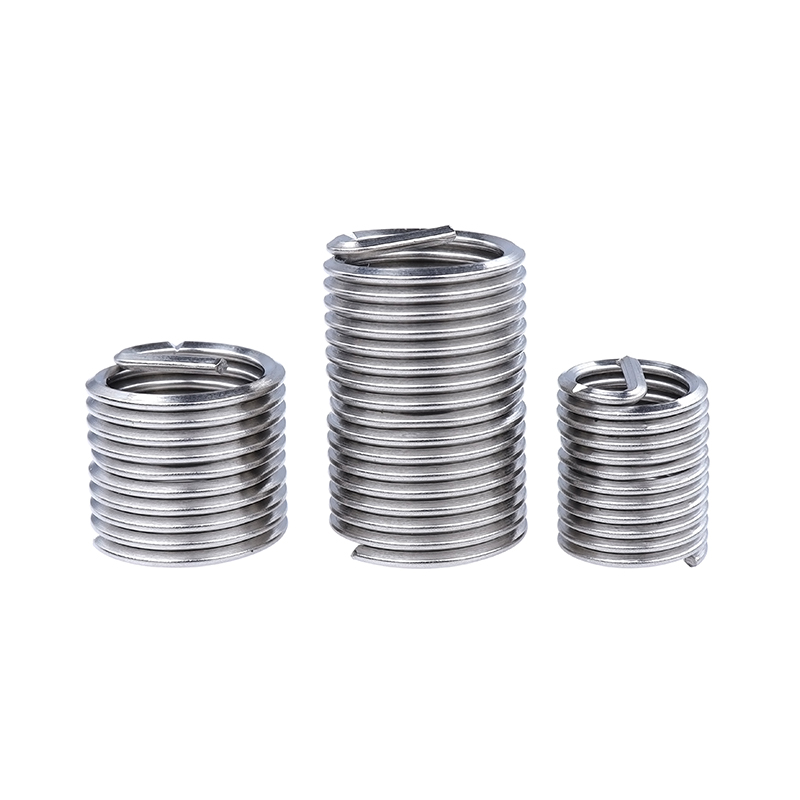 Inserto con bloccaggio a vite Inserto con bloccaggio a vite is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Visualizza il prodotto →
L'inserto filettato merita un commento più lungo perché è la famiglia più spesso specificata nei giunti legati alla sicurezza. Una bobina elicoidale standard fa affidamento sulla tensione elastica della bobina installata per rimanere in posizione. Una variante con bloccaggio a vite aggiunge una funzione di bloccaggio sulla filettatura interna che afferra il bullone stesso, aumentando la coppia necessaria per allentare l'elemento di fissaggio dopo la vibrazione. In una staffa del gruppo propulsore o in un sensore montato sul telaio, tale differenza si manifesta come un giunto che rimane al suo carico di serraggio dopo 200 ore di vibrazioni casuali invece di allentarsi.
Gli inserti autofilettanti occupano l'estremità opposta dello spettro. Sono la scelta pragmatica quando il capo è morbido, la parete è sottile e il processo richiede un'operazione anziché due. Poiché l'inserto taglia la propria filettatura, il foro pilota non è affatto una specifica della filettatura. È il diametro del foro con una fascia di tolleranza, che solitamente è stretta, spesso intorno a più o meno 0,05 mm su piccole dimensioni. Se il processo di foratura non riesce a trattenere quella fascia, nessuna marca di inserti salverà il giunto.
Gli inserti con chiusura a chiave sono la risposta per impieghi gravosi. Sono installati con chiavi che vengono spinte verso il basso attraverso le fessure nel corpo dell'inserto, bloccando meccanicamente l'inserto al materiale principale. Non si fa affidamento sulla tensione o sull'attrito della molla. Questo è il motivo per cui compaiono negli alloggiamenti aerospaziali, in luoghi soggetti a vibrazioni elevate e nelle riparazioni in cui un singolo guasto non è accettabile. Il compromesso è un involucro di installazione più ampio e più passaggi al banco.
Scelte di materiali e rivestimenti per inserti filettati automobilistici
Una volta fissata la famiglia, la decisione successiva riguarda il materiale e la finitura. È qui che si incontrano costi, corrosione e rischio galvanico. La regola che evita più problemi è semplice: abbinare il materiale dell'inserto al bullone e all'ambiente, e non posizionare mai un piccolo inserto anodico in un grande genitore catodico senza pensarci.
Gli inserti in acciaio al carbonio sono il cavallo di battaglia. Sono resistenti, economici e facili da modellare e, grazie alla placcatura a base di zinco, gestiscono bene ambienti interni asciutti e leggermente umidi. Lo zinco blu-bianco e lo zinco giallo sono i due rivestimenti che vedrai più spesso. Lo zinco bianco-blu fornisce uno strato brillante, sottile e relativamente uniforme con un bell'aspetto e una moderata resistenza alla nebbia salina. Lo zinco giallo, prodotto con passivazione trivalente nelle linee moderne, offre un tono leggermente più caldo e in genere una migliore resistenza alla ruggine bianca, motivo per cui appare sulle parti del sottoscocca e del vano motore.
Gli inserti in acciaio inossidabile, solitamente 303, 304 o 316, spostano la discussione dall'aspetto alla chimica. Il tipo 303 è a lavorazione libera ed è la scelta naturale quando il corpo dell'inserto deve essere tagliato su torni automatici ad alto volume. Il tipo 304 è il grado resistente alla corrosione per uso generale e copre la maggior parte degli usi sotto cofano ed esterni. Il tipo 316 aggiunge molibdeno e diventa la risposta giusta per il sale stradale, l'esposizione marina e alcuni ambienti chimici. Il compromesso è che l’acciaio inossidabile austenitico non è magnetico e non può essere indurito mediante trattamento termico, quindi la resistenza alla estrazione per unità di volume è inferiore rispetto a un inserto in acciaio al carbonio temprato della stessa dimensione.
| Materiale e finitura | Resistenza alla corrosione | Forza | Ambiente tipico |
|---|---|---|---|
| Acciaio al carbonio, semplice | Basso | Alto | Solo ambienti interni asciutti e con nebbia d'olio |
| Acciaio al carbonio, zinco blu-bianco | Moderato | Alto | Interno della cabina, aree del vano motore asciutte |
| Acciaio al carbonio, zinco giallo | Moderato to good | Alto | Vano motore, zone del sottoscocca esposte agli spruzzi |
| acciaio inossidabile 303 | Bene | Moderato | Inserti lavorati, uso generale sotto il cofano |
| Acciaio inossidabile 304 | Bene | Moderato | Rivestimenti esterni, staffe, giunti in materiale misto |
| Acciaio inossidabile 316 | Molto buono | Moderato | Esposizione al sale stradale, alle coste e al lavaggio |
Vale la pena ripetere due punti pratici. Innanzitutto, lo spessore del rivestimento modifica leggermente le dimensioni effettive della filettatura, quindi un inserto rivestito non è dimensionalmente identico a uno semplice e le specifiche della placcatura appartengono al disegno accanto al richiamo della filettatura. In secondo luogo, quando un inserto inossidabile viene installato in una fusione di alluminio, i due metalli sono a contatto in un ambiente potenzialmente umido. Questa è una coppia galvanica. Di solito è accettabile per un piccolo inserto in una fusione di grandi dimensioni, ma dovrebbe essere una decisione consapevole registrata nel file di progettazione piuttosto che un incidente dell'elenco delle parti.
Specificare la dimensione del foro, la dimensione della filettatura e la lunghezza dell'innesto
Chiunque può leggere il richiamo di una discussione da un disegno. La parte che richiede esperienza è tradurre quella dicitura in un foro, una tolleranza e una lunghezza di impegno che una linea di produzione può effettivamente contenere. Cinque fattori determinano il risultato: il materiale principale e la sua durezza, il diametro del foro pilota e la sua fascia di tolleranza, la lunghezza di impegno nel materiale principale, lo spessore della parete disponibile per la sporgenza e il metodo di installazione compreso se l'accesso avviene da un solo lato.
La durezza è il primo filtro. Nell'alluminio morbido da 60 a 80 HB, un inserto autofilettante taglia facilmente una filettatura pulita e una bobina elicoidale necessita di un foro STI adeguatamente maschiato. In un acciaio temprato superiore a circa 30 HRC, gli inserti autofilettanti sono semplicemente lo strumento sbagliato e la discussione si sposta sul bloccaggio con chiave o sulla riparazione forata e maschiata.
La tolleranza del foro pilota è il secondo filtro ed è da qui che hanno origine la maggior parte dei guasti sul campo. Un foro troppo grande di 0,1 mm riduce il materiale in cui l'inserto può penetrare e il guasto si manifesta come un inserto che gira sotto coppia, a volte solo dopo diversi cicli termici. Un foro troppo piccolo aumenta la coppia di installazione, che può tagliare l'inserto o rompere una sporgenza sottile.
La durata del coinvolgimento è il terzo filtro. La scorciatoia comune di utilizzare un inserto profondo solo quanto l'impegno standard della filettatura del bullone è solitamente un errore. Gli inserti funzionano distribuendo il carico, quindi la profondità è direttamente proporzionale alla quantità di carico sopportato dal giunto. Il grafico seguente riassume il confronto tra diverse famiglie di inserti in termini di prestazioni di estrazione relative nello stesso materiale ospite nelle stesse condizioni di prova, che è il modo più utile di pensare a questa decisione prima di impegnarsi nell'attrezzatura.
La prima cosa che dice la tabella è che ogni famiglia di inserti batte un foro maschiato non rinforzato e con un ampio margine. L'inserto più basso nella tabella restituisce ancora circa il 50% in più di carico di estrazione rispetto al filo di alluminio nudo che sostituisce. Questo divario è l'intera giustificazione della parte, ed è la ragione per cui un singolo inserto può trasformare il design di un'estrusione marginale in uno sicuro senza modificare la fusione.
La seconda osservazione riguarda la diffusione all'interno della stessa famiglia di inserti filettati. La variante con bloccaggio a vite si trova circa il 3% sopra la variante senza linguetta, il che non è un'affermazione sulle prestazioni di bloccaggio ma un riflesso della geometria della bobina leggermente diversa e del fatto che entrambi sono installati in un foro STI adeguatamente maschiato di identica profondità. Nei giunti reali la differenza conta più di quanto suggerisce la tabella, perché la funzione di bloccaggio influisce sulla coppia necessaria per allentare il dispositivo di fissaggio, non sul carico di estrazione statico.
Il terzo punto riguarda l'inserto con chiusura a chiave del top di gamma. Raggiunge l'indice più alto perché le chiavi trasferiscono il carico direttamente nel materiale principale anziché fare affidamento solo sull'impegno del filo. Questo è esattamente il motivo per cui è specificato laddove le vibrazioni sono elevate e l'accesso per la rilavorazione è limitato. Il costo è un capo più grande e un ciclo di installazione più lungo.
Il quarto punto è il confronto tra i due inserti autofilettanti. In questo test, la versione inossidabile ha un indice leggermente più alto rispetto alla versione in acciaio al carbonio, il che sorprende le persone che presumono che l'acciaio inossidabile sia sempre più debole. Il motivo è che l'inserto in acciaio inossidabile di questa gamma di dimensioni è stato testato in condizioni leggermente più dure e con una geometria della cava leggermente diversa. La conclusione onesta è che la differenza tra 92 e 96 rientra nel rumore della maggior parte dei processi di produzione e non dovrebbe essere il fattore decisivo. Scegli tra loro in base ai requisiti di corrosione, non in base a una differenza di resistenza del 2 o 4%.
Il quinto punto riguarda l'inserto a tre fori. Il suo indice di 104 lo colloca al di sopra di entrambi gli inserti autofilettanti ma ben al di sotto della famiglia delle filettature. Ciò ha senso, perché il percorso del carico passa attraverso la flangia e i tre punti di fissaggio anziché attraverso una filettatura a tutta profondità. È una soluzione per pannelli sottili, non un concorrente della bobina elicoidale con borchia spessa.
Il sesto punto riguarda il foro non rinforzato e merita di essere sottolineato. A 62 anni, il buco nudo non è semplicemente più debole. È anche l'opzione meno ripetibile, perché le sue prestazioni dipendono dalla porosità locale della fusione in corrispondenza di quell'esatta sporgenza. Due fori sullo stesso componente possono comportarsi diversamente. L'inserto rimuove quella variabilità, e la variabilità, non la forza media, è ciò che causa le interruzioni della linea.
In settimo luogo, il grafico è un confronto statico e non deve essere letto come una classifica sulla fatica. In un giunto vibrante la classifica può cambiare, perché il meccanismo che resiste all'allentamento diventa tanto importante quanto il meccanismo che resiste all'estrazione. Questo è il caso dei modelli con chiusura a vite e con chiusura a chiave.
Ottavo, si noti che la lunghezza dell'innesto è stata mantenuta costante a una volta e mezza il diametro nominale. Se si aumenta l'impegno fino a due volte il diametro, ogni famiglia di inserti guadagna, ma gli inserti autofilettanti guadagnano meno delle famiglie con filettatura metallica e con bloccaggio a chiave, perché un inserto autofilettante trasporta una parte maggiore del suo carico vicino alle prime filettature.
Nono, i valori dell’indice sono relativi, non assoluti. Sono utili per classificare e per spiegare una decisione progettuale a un collega. Non sostituiscono un test di estrazione sulla propria fusione, con il proprio processo di foratura, alla propria coppia di installazione.
Decimo: il punto pratico per un team di acquisto è che cambiare famiglia per risparmiare pochi centesimi al pezzo non vale quasi mai la pena. L'inserto rappresenta una piccola frazione del costo del capo che protegge e la modalità di guasto che previene viene misurata in ore di fermo della linea.
Strumenti di installazione e verifica della realtà della catena di montaggio
Un inserto perfetto con lo strumento di installazione sbagliato è un generatore di scarti. La discussione sugli utensili è breve ma è lì che molti progetti falliscono silenziosamente, perché lo strumento viene spesso trattato come un ripensamento nello stesso ordine di acquisto dell'inserto.
Per gli inserti filettati, gli strumenti di installazione sono disponibili in due stili principali, a seconda che l'inserto abbia una linguetta o sia senza linguetta. L'installazione senza linguetta rimuove la fase separata di rottura della linguetta, eliminando così un pezzo di filo allentato che potrebbe altrimenti finire in una scatola del cambio o in una galleria dell'olio. Questo singolo vantaggio del processo, e non l'inserto in sé, è spesso la ragione per cui un produttore passa a un design senza linguetta. Gli utensili di estrazione sono la controparte, utilizzati quando un inserto usurato o danneggiato deve fuoriuscire senza danneggiare il filo madre.
Per gli inserti autofilettanti, lo strumento di installazione è solitamente un driver che innesta la filettatura interna e applica una coppia controllata. Due variabili contano: il driver non deve uscire sotto carico e la coppia di installazione deve essere monitorata, poiché la coppia di installazione è l'indicatore più precoce ed economico del fatto che il foro pilota non rientra nelle specifiche. Se la coppia di installazione aumenta durante un turno, la punta si usura.
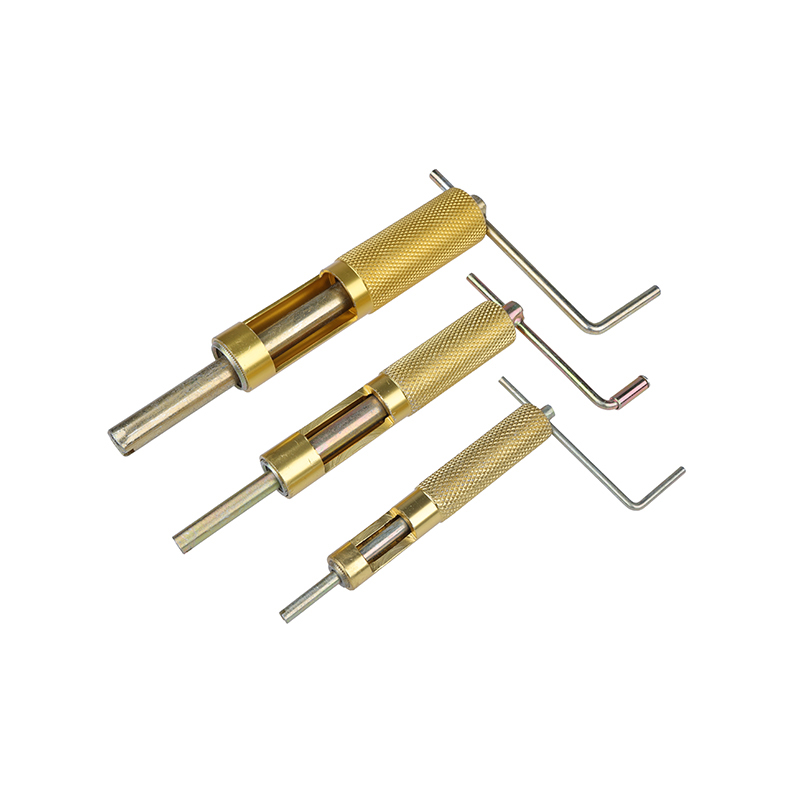 Strumento di installazione per inserti filettati Utilizzato per avvitare con precisione gli inserti filettati nei fori prefilettati, garantendo installazione e allineamento corretti. Lo strumento è adatto a fili di filo di diverse dimensioni... Visualizza il prodotto →
I tocchi di thread appartengono alla stessa conversazione. I maschi con scanalatura elicoidale sollevano i trucioli da un foro cieco, il che li rende la scelta più sicura laddove un truciolo lasciato potrebbe rappresentare un rischio per la qualità. I maschi a scanalatura dritta sono più robusti e sono spesso preferiti nei fori passanti e nei materiali che producono trucioli corti e polverosi. La scelta tra i due è una decisione di controllo del truciolo prima che di velocità di taglio.
Il test di realtà della linea è questo. Se il processo di installazione richiede entrambe le mani, un dispositivo e una specifica di coppia che l'operatore deve ricordare, il processo andrà alla deriva. Una buona attrezzatura per l'inserimento rende semplice l'installazione corretta.
Qualità, tracciabilità e scelta di un produttore di inserti filettati per il settore automobilistico
Per un elemento di fissaggio che costa pochi centesimi, l’audit del fornitore è sproporzionato al prezzo e del tutto proporzionato al rischio. Un guasto dell'inserto non si ferma all'inserto. Arresta il giunto, l'assemblaggio e talvolta il veicolo.
Inizia con la capacità dimensionale piuttosto che con i soli certificati. Richiedere uno studio di capacità sulle dimensioni critiche, che per un inserto solitamente significa il diametro maggiore, il diametro primitivo, la lunghezza e, per i tipi autofilettanti, la geometria della cava. Quindi chiedi come vengono misurate quelle dimensioni, con quale frequenza e con quale indicatore. Un produttore che non riesce a descrivere il suo controllo del manometro sta descrivendo un processo che andrà alla deriva.
La tracciabilità dei materiali è la seconda questione. Numeri di calore, certificati di fabbrica e un collegamento tra il lotto di acciaio e il lotto finito sono ciò che converte un inserto da un materiale di consumo in un componente di sicurezza. Per i gradi inossidabili, un certificato che mostra il grado effettivo, 303, 304 o 316, è più importante dell'etichetta sulla scatola.
La finitura superficiale è la terza domanda ed è quella tralasciata più spesso. Lo spessore della placcatura, l'adesione e la presenza di sollievo dall'infragilimento da idrogeno dopo la placcatura sono tutti fattori rilevanti per un elemento di fissaggio in acciaio ad alta resistenza. Per gli inserti, le preoccupazioni principali sono il controllo dello spessore, che influisce sull'adattamento della filettatura, e la copertura uniforme all'interno della bobina o della cava, che influisce sulla durata della corrosione.
La quarta questione è capacità e continuità. Un rapporto di fornitura ampio e stabile conta più di un preventivo basso, perché i cambiamenti tecnici, le ristrettezze di capacità e le interruzioni delle spedizioni sono gli eventi che effettivamente fermano la produzione. Un partner con un proprio stabilimento, un proprio parco macchine e uno storico di produzione documentato è più facile da pianificare rispetto a un commerciante con un buon prezzo.
In quinto luogo, guarda l'ampiezza della gamma. Un fornitore in grado di offrire la stessa famiglia di filettature in acciaio al carbonio, acciaio zincato e acciaio inossidabile, oltre ai maschi, agli avvitatori e agli strumenti di estrazione corrispondenti, riduce il numero di fornitori da qualificare. Questo consolidamento fa risparmiare tempo di progettazione e il tempo di progettazione è la risorsa più scarsa nella maggior parte dei progetti. Puoi leggere ulteriori informazioni sull'azienda dietro questa gamma sul nostro pagina del profilo aziendale .
Scenari applicativi: motore, trasmissione, telaio e vani elettrici
Lo stesso inserto si comporta diversamente a seconda di dove viene posizionato. Alcuni scenari si ripetono in quasi tutti i programmi di veicoli e la logica di selezione è abbastanza diversa da giustificare la loro separazione.
Motore e trasmissioneDominano gli alloggiamenti, i coperchi e i cappelli dei cuscinetti in alluminio pressofuso. Il ciclo termico è costante, è presente nebbia d'olio e il giunto spesso deve sopravvivere per tutta la vita del veicolo senza riserrarlo nuovamente. Qui sono comuni inserti filettati con funzione di bloccaggio e inserti con chiusura a chiave. Priorità: ritenzione dopo le vibrazioni, carico di serraggio stabile a 120 gradi C e oltre e resistenza alla corrosione compatibile con l'esposizione a olio e refrigerante. | Telaio e struttura della carrozzeriaGiunti di materiali misti, rischio galvanico elevato ed esposizione al sale stradale. Gli inserti autofilettanti compaiono nei sottotelai in alluminio e nelle strutture composite o a pareti sottili, mentre gli inserti a tre fori servono pannelli troppo sottili per essere maschiati. Priorità: resistenza alla corrosione, compatibilità galvanica con il dispositivo di fissaggio accoppiato e un foro pilota ripetibile su una linea ad alto volume. |
Vassoi e alloggiamenti per batterie EVGrandi strutture in alluminio con molti punti filettati, severi requisiti di tenuta e bassa tolleranza ai detriti sciolti. Gli inserti filettati e i dadi di conversione consentono a un'unica fusione di alluminio di accettare diversi standard di fissaggio. Priorità: assenza assoluta di trucioli e linguette rotte, coppia di installazione coerente su centinaia di punti e documentazione del processo pulita. | Ferroviario e aerospazialeAltoer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Priorità: tracciabilità documentata, prestazioni di estrazione ripetibili e una procedura di riparazione documentata che funzioni sul campo. |
In tutti e quattro gli scenari vale un modello. L'inserto non viene mai scelto isolatamente. Viene scelto insieme al dispositivo di fissaggio, al processo di foratura e allo strumento di installazione, e la decisione è convalidata da un test di estrazione sul materiale di produzione effettivo piuttosto che su una barra di prova generica.
Riparazione e manutenzione: filettature spelate e tappi di scarico
Non tutti gli inserti vanno in una nuova parte. Una quota significativa della domanda proviene dalla riparazione e la riparazione ha le sue regole. I due lavori più comuni sono una filettatura strappata in una fusione morbida e una porta di scarico o riempimento danneggiata.
Per un thread spogliato, la sequenza è semplice ma spietata. Misurare il foro rimanente, forare fino alla misura maggiorata specificata, maschiare con il maschio STI corretto e installare l'inserto alla profondità specificata, normalmente leggermente sotto la superficie. Saltare la fase di misurazione è la causa più comune di una riparazione che fallisce nuovamente entro un mese. Se il foro è già stato riparato una volta, una seconda bobina nella stessa posizione potrebbe non essere appropriata e un inserto con chiusura a chiave o un dado di conversione diventa la risposta migliore. I getti di alluminio sono l'ospite più comune e in questo contesto è presente un'utile discussione sul comportamento degli inserti nei lavori di riparazione dell'alluminio articolo tecnico sulla riparazione delle filettature nell'alluminio .
Le porte di drenaggio e riempimento sono un problema diverso. Il guasto è solitamente dovuto a una perdita o a un tappo danneggiato, non a una filettatura strappata, e la riparazione dipende dal fatto che la porta sia una filettatura diritta sigillata con una rondella o una filettatura conica sigillata per interferenza. Un tappo diritto si basa su una faccia della guarnizione e su una coppia controllata, quindi un serraggio eccessivo danneggia la superficie di tenuta anziché migliorare la tenuta. Un tappo conico si basa sull'innesto della filettatura, quindi il numero di giri è importante e il tappo non deve essere riutilizzato all'infinito. Ottenere il giusto principio di tenuta è più importante della qualità del materiale, sebbene un tappo in acciaio inossidabile 316 sia la scelta sensata laddove il porto è esposto a spruzzi stradali o dilavamenti.
Nel lavoro su flotte e attrezzature pesanti, entrambe le riparazioni vengono solitamente eseguite con il componente in posizione, il che significa che l'accesso è limitato ed è difficile mantenere la pulizia. Questo è un argomento a favore dell'utilizzo di inserti senza linguetta nei kit di riparazione, perché non vi è alcuna linguetta da rompere e recuperare.
Carte di configurazione: abbina lo stile di inserimento al capo che hai
Quando due progetti sembrano ugualmente validi sulla carta, il fattore determinante è solitamente la geometria del boss. Le quattro configurazioni seguenti coprono la maggior parte delle decisioni su una revisione del disegno reale.
Capo spesso, materiale morbido
Un inserto filettato in filo in un foro STI maschiato. Miglior equilibrio tra resistenza allo strappo, ingombro ridotto di installazione e facilità di riparazione. Utilizzare una variante di bloccaggio se il giunto rileva vibrazioni.
Parete sottile, una sola operazione
Un inserto autofilettante. Taglia il proprio filo in un foro pilota controllato e non necessita di una fase di maschiatura separata. La tolleranza del foro pilota è il punto critico di controllo.
Vibrazioni elevate, materiale duro
Un inserto con chiusura a chiave. Le chiavi bloccano meccanicamente il corpo nel materiale principale ed eliminano qualsiasi dipendenza dall'attrito del filo. Inviluppo più ampio, maggiore affidabilità.
Pannello troppo sottile per essere toccato
Inserto filettato a tre fori, fissato tramite viti, rivetti o picchettature. Sposta il carico nella flangia anziché nello spessore della lamiera e necessita di accesso dietro il pannello.
Leggendo insieme queste quattro carte si ottiene un semplice albero decisionale. Se c'è abbastanza materiale per un foro filettato e la giunzione è importante, utilizzare un inserto filettato. Se non c'è abbastanza materiale o il processo deve essere in un'unica fase, utilizzare un inserto autofilettante. Se il giunto è critico per la sicurezza e le vibrazioni sono forti, utilizzare un inserto con chiusura a chiave. Se non c'è alcuno spessore, utilizzare un inserto a tre fori. Tutto il resto, compresi i dadi di conversione e i tappi filettati, risolve un problema diverso: adattare uno standard di filettatura o sigillare una porta.
Costo, tempi di consegna e approvvigionamento Inserti filettati per autoveicoli
Il prezzo di acquisto di un inserto non è quasi mai il numero più importante nella decisione. Ciò che conta è il costo totale di un giunto che funziona, che comprende l'attrezzatura, il controllo del processo, il tasso di scarto e il costo di un'interruzione della linea.
Tre fattori di costo di solito prevalgono sul prezzo unitario. Il primo è la qualità del foro pilota o del rubinetto STI. Un maschio economico che si sposta produce fori fuori specifica, e i fori fuori specifica producono escursioni della coppia di installazione, rilavorazioni e scarti. L'aggiornamento del rubinetto spesso costa meno che il downgrade dell'inserto. Il secondo sono gli strumenti di installazione. Un driver che richiede due mani rallenta la linea e aumenta la possibilità di un'installazione disallineata. Il terzo è in parte varietà. Ogni ulteriore dimensione di inserto immagazzinata in uno stabilimento aggiunge inventario, rischio di obsolescenza ed errori di prelievo. Il consolidamento su un numero limitato di dimensioni di filettatura, con un fornitore in grado di coprire varianti in acciaio al carbonio, zincato e inossidabile della stessa dimensione, riduce la coda delle scorte a rotazione lenta.
Per quanto riguarda i tempi di consegna, le domande che vale la pena porsi riguardano il buffer, non le medie. Qual è il lead time di produzione standard, qual è la quantità minima dell'ordine e quale buffer esiste per le dimensioni consumate settimanalmente? Un fornitore che può mantenere scorte consistenti per le taglie in rapida rotazione è più prezioso di uno che fa un preventivo di tre giorni in meno per una taglia ordinata due volte l'anno.
Per gli acquirenti che lavorano con un grossista o un distributore internazionale, la stessa logica si applica al livello superiore. La capacità del distributore di risalire a un lotto fino a un certificato di fabbrica dipende dai registri del produttore. Ecco perché vale la pena conoscere la fabbrica dietro il pezzo e non solo l'ente che emette la fattura. La coerenza su un volume mensile elevato, una routine di ispezione documentata e un parco macchine stabile sono le proprietà che mantengono silenziosa una linea di fornitura.
Domande frequenti sugli inserti filettati per il settore automobilistico
Queste sono le domande che emergono più spesso durante le revisioni dei progetti, le riunioni sulla qualità e le prime conversazioni con i fornitori. Ogni risposta è breve e pratica e presuppone che tu stia lavorando con un disegno reale e un processo di produzione reale.
Di che materiale sono solitamente realizzati gli inserti filettati per autoveicoli?L'acciaio al carbonio con rivestimento a base di zinco è il più comune, seguito dall'acciaio inossidabile 303, 304 e 316. L'acciaio al carbonio offre maggiore durezza e resistenza a costi inferiori, mentre l'acciaio inossidabile viene scelto per la resistenza alla corrosione. La risposta giusta dipende dall'ambiente e dal materiale del bullone. |
Dovrei usare un inserto filettato o un inserto autofilettante?Utilizzare un inserto filettato in filo metallico quando la borchia è sufficientemente spessa per un foro filettato e il giunto richiede le massime prestazioni di estrazione con un ingombro di installazione ridotto. Utilizzare un inserto autofilettante quando il materiale è morbido, la parete è sottile e il processo dovrebbe essere un unico passaggio. Il controllo del foro pilota è fondamentale in entrambi i casi. |
Di quale dimensione del foro pilota ho bisogno per un inserto autofilettante?È specifico per materiale e dimensione e di solito è indicato con una fascia di circa più o meno 0,05 mm su piccole dimensioni metriche. Non stimarlo mai. Richiedi al produttore dell'inserto il foro consigliato per il materiale e la durezza esatti e verificalo con un controllo della coppia di estrazione e installazione sulla fusione di produzione. |
Gli inserti filettati per autoveicoli funzionano nei blocchi motore in alluminio?Sì, e questo è uno dei loro usi più comuni. L'alluminio è morbido rispetto all'acciaio, quindi il punto debole è una filettatura diretta nella fusione. Un inserto riposiziona la filettatura portante nell'acciaio o nell'acciaio inossidabile e distribuisce il carico su una lunghezza di innesto maggiore, aumentando la resistenza all'estrazione ben al di sopra di un foro filettato nudo. |
Come posso impedire che un inserto si ritiri sotto le vibrazioni?Tre approcci funzionano. Utilizzare un inserto filettato con filo di bloccaggio che faccia presa sul bullone, utilizzare un inserto con bloccaggio a chiave bloccato meccanicamente nel materiale principale o correggere il design del giunto in modo che il bullone mantenga il carico di serraggio. Il test casuale delle vibrazioni con misurazione della perdita di coppia è l'unico modo affidabile per confermare la scelta. |
Un inserto in acciaio inossidabile è più debole di uno in acciaio al carbonio?A parità di dimensioni e condizioni, l’acciaio inossidabile austenitico ha una durezza inferiore e non può essere temprato completamente, quindi le sue prestazioni di estrazione per unità di volume sono generalmente inferiori. La differenza pratica è spesso piccola rispetto all'effetto della qualità del foro e della lunghezza dell'innesto. Scegli l'acciaio inossidabile per la corrosione, non per la resistenza. |
Posso installare manualmente gli inserti filettati per autoveicoli?Per una singola riparazione, sì, con il driver corretto e una chiave dinamometrica. Per la produzione, no. L'installazione manuale introduce variazioni di profondità, allineamento e coppia e tale variazione è ciò che causa guasti all'inserto. L'installazione di produzione dovrebbe utilizzare un driver controllato con coppia monitorata. |
Cosa devo controllare durante l'ispezione primo articolo di un inserto?Controllare i diametri principali e primitivi, la lunghezza, la geometria della fessura o della chiavetta, se applicabile, lo spessore del rivestimento e il certificato del materiale. Quindi controllare la coppia di installazione e l'estrazione sulla fusione di produzione. I soli controlli dimensionali non rilevano una mancata corrispondenza tra l'inserto e il materiale principale. |
A quale profondità deve essere installato un inserto?Normalmente lavare leggermente al di sotto della superficie, seguendo le istruzioni del produttore. La profondità influisce sia sulla posizione della filettatura installata che sulla distribuzione del carico. Troppo superficiale riduce l'impegno e il distacco; una profondità eccessiva può interferire con il dispositivo di fissaggio o lasciare che l'inserto sporga in una superficie di tenuta. |
Lo stesso fornitore può fornire inserti, rubinetti e strumenti di installazione?È preferibile. Un'unica fonte per inserti, maschi, trascinatori e strumenti di estrazione riduce il numero di variabili quando un giunto presenta prestazioni inferiori ed elimina la situazione in cui il fornitore dell'inserto e il fornitore dell'utensile si confrontano a vicenda durante un'indagine sulla qualità. |
Dove andare dopo
Se sei al punto di scegliere una famiglia, il percorso più veloce è descrivere il giunto in quattro righe: materiale principale e durezza, dimensione della filettatura, spessore della parete disponibile e se il giunto è soggetto a vibrazioni o cicli termici. Da queste quattro righe, la famiglia si restringe a uno o due candidati, e il lavoro rimanente è un test di estrazione sul casting di produzione.
Se ti trovi al momento dell'approvvigionamento, le domande in questo articolo vengono mappate direttamente in un questionario del fornitore. Chiedi informazioni sulla capacità dimensionale, sulla tracciabilità dei materiali, sul controllo del rivestimento, sul monitoraggio della coppia di installazione e sulla politica delle scorte per formati in rapido movimento. Le risposte separeranno un produttore che può supportare un lungo programma da uno che può solo evadere un ordine di acquisto.
Due risorse su questo sito meritano di essere aperte in seguito. Il profilo aziendale e di fabbrica copre la base produttiva, il parco macchine e l'approccio qualitativo alla base della gamma di prodotti con connessioni filettate. Da lì, le sezioni di prodotto sono organizzate per famiglia, così puoi passare direttamente da un inserto filettato in filo al suo utensile di installazione, o da un inserto autofilettante al rubinetto abbinato, senza uscire dalla stessa filiera.
 Inserto filettato autofilettante in acciaio inossidabile Gli inserti filettati autofilettanti in acciaio inossidabile sono elementi di fissaggio progettati per rafforzare le connessioni filettate. A differenza degli inserti standard, sono realizzati in acciaio inox, forni... Visualizza il prodotto →
Per i team che pianificano un nuovo programma, il passo successivo pratico è un kit campione: una taglia in ciascuna delle due o tre famiglie candidate, più gli strumenti corrispondenti, testati sul proprio casting. Questo test costa alcuni giorni e una piccola quantità di materiale ed elimina quasi tutta l’incertezza che rende difficile la selezione dell’inserto.